
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-09-05 Origem:alimentado


Os plásticos coloridos são inevitavelmente destinados ao aterro? Durante décadas, os gestores de fábricas e os engenheiros ambientais têm-se debatido exactamente com esta questão. A contaminação do corante torna a reutilização de materiais pigmentados incrivelmente difícil. A mistura de vários tons geralmente cria uma sucata turva e de baixo valor que os fabricantes posteriores simplesmente rejeitam. No entanto, a narrativa industrial está mudando rapidamente. As atuais linhas de reciclagem de nível comercial resolvem esse problema complexo classificando, descontaminando e reprocessando eficazmente polímeros tingidos em commodities de alto valor.
Neste guia prático de engenharia, detalharemos exatamente como esses sistemas industriais operam no chão de fábrica. Exploraremos o maquinário preciso necessário para transformar resíduos vibrantes em materiais B2B lucrativos. Isto proporcionará aos operadores de fábricas e aos ecoempreendedores os conhecimentos técnicos necessários para construir uma operação altamente eficiente e de alto rendimento.
Olhando para o panorama global mais amplo, o mercado de plásticos coloridos reciclados está a passar por uma grande mudança. Mandatos legislativos recentes na Europa e na América do Norte exigem agora que as marcas de consumo integrem percentagens específicas de conteúdo reciclado pós-consumo nas suas embalagens. Como simplesmente não há sucata de plástico transparente suficiente para satisfazer esta crescente procura global, os fabricantes estão a ser forçados a adaptar-se. Estamos vendo uma tendência distinta no setor, onde grandes marcas estão dinamizando suas filosofias de design. Eles estão adotando ativamente plásticos escuros, cinza ou levemente marmorizados para recipientes e componentes estruturais não de qualidade alimentar. Este impulso regulatório transformou a sucata de cores mistas de um passivo de descarte em uma mercadoria altamente líquida, encurtando drasticamente o período de ROI para instalações equipadas para processá-la.
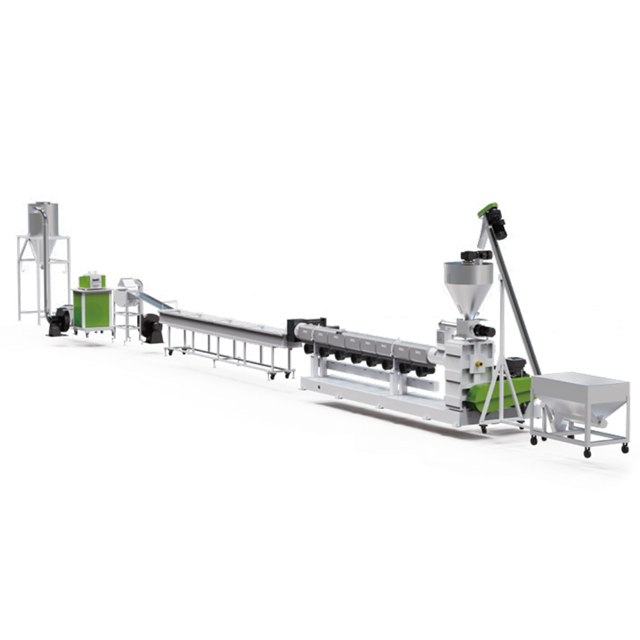
Embora o PET transparente e o HDPE natural sejam altamente valorizados no mercado de commodities secundárias, os plásticos coloridos apresentam obstáculos operacionais e termodinâmicos únicos para os centros de reciclagem.
Durante a fabricação de produtos de consumo, pigmentos sintéticos e corantes químicos são ligados diretamente à matriz polimérica base. Ao contrário dos revestimentos de superfície simples, estes corantes são integrados a nível molecular. Ao processar esses materiais no chão de fábrica, o intenso calor de cisalhamento necessário para a extrusão pode, às vezes, causar a degradação de pigmentos de baixa qualidade. Esta degradação térmica libera compostos orgânicos voláteis e pode alterar a integridade estrutural da resina base. Consequentemente, o gerenciamento da estabilidade térmica desses polímeros tingidos requer um controle de temperatura incrivelmente preciso em múltiplas zonas de aquecimento do barril.
Vejamos o resultado estético da mixagem. Se flocos de plástico vermelhos, azuis, verdes e amarelos forem derretidos sem classificação prévia de cores, o lote resultante não se tornará um arco-íris vibrante. Em vez disso, a combinação de vários pigmentos produz um pellet marrom escuro, cinza escuro ou preto. Como esses pellets de cores misturadas não podem ser tingidos em cores mais claras ou mais brilhantes, seu valor estético de mercado é inerentemente inferior ao dos pellets reciclados transparentes. Pellets transparentes oferecem capacidade de tingimento infinita para fabricantes de embalagens.
O plástico preto introduz uma falha técnica distinta nas instalações de triagem tradicionais. Itens como bandejas de alimentos e componentes automotivos utilizam fortemente pigmento negro de fumo. A maioria das instalações automatizadas de recuperação de materiais depende de scanners ópticos de infravermelho próximo para identificar a assinatura química de diferentes resinas plásticas. No entanto, o negro de fumo absorve completamente a luz infravermelha. Como resultado, o scanner não recebe sinal de retorno. O plástico preto torna-se essencialmente invisível para a máquina, levando a erros frequentes de identificação e encaminhamento para fluxos de aterros sanitários.
Transformar um jarro de detergente colorido descartado em uma matéria-prima totalmente nova não é conseguido com um único dispositivo. Requer uma sequência sincronizada de processos industriais pesados. Aqui está o percurso exato da sucata de plástico colorido através de uma instalação comercial.
O processo começa com o acúmulo em massa de resíduos pós-consumo ou pós-industriais. Inicialmente, os materiais a granel passam por uma rigorosa fase de pré-classificação para remover contaminantes grosseiros, como suportes metálicos e papelão pesado. Os plásticos coloridos são então classificados por tipo de resina e separados em fluxos de cores distintos usando classificadores ópticos automatizados de alta velocidade.
Uma vez separados, os volumosos resíduos plásticos devem ser reduzidos a um tamanho uniforme para facilitar a lavagem agressiva e até mesmo o derretimento. O material é alimentado em uma câmara de corte para serviços pesados. A utilização de um industrial triturador de reciclagem de plástico garante que a sucata rígida e espessa seja quebrada em flocos gerenciáveis consistentes. Manter um tamanho de floco consistente de 10 mm a 15 mm é fundamental. Pedaços de tamanho irregular derreterão em taxas diferentes posteriormente na extrusora, levando à degradação severa do polímero e distribuição desigual de cores.
Os plásticos coloridos geralmente chegam trazendo etiquetas de papel, adesivos químicos fortes, resíduos orgânicos e sujeira abrasiva. Se essas impurezas entrarem na fase de fusão, elas carbonizarão instantaneamente. Isso causa descoloração severa, odores desagradáveis de queimado e vazios estruturais no pellet final. Para combater isso, os flocos são processados através de uma Linha de Lavagem de Reciclagem intensiva . Esses sistemas utilizam arruelas de fricção de alta velocidade operando a mais de 1.000 RPM, banhos de água quente cáustica e detergentes químicos para remover todos os contaminantes microscópicos da superfície.
Os flocos coloridos limpos e secos são subsequentemente alimentados no funil de uma extrusora. Dentro do cilindro aquecido, um parafuso giratório gera cisalhamento mecânico e fricção para homogeneizar gradualmente o plástico. Sistemas avançados utilizam desgaseificação a vácuo de zona dupla durante esta fase para extrair umidade e gases voláteis liberados pelos corantes aquecidos. O plástico derretido é então forçado através de um trocador de tela de micromalha para filtrar vestígios de impurezas.
Na etapa final, o plástico colorido derretido filtrado é empurrado através de uma placa de matriz. Uma de alto desempenho máquina de pelotização de plástico corta o material quente na face da matriz usando lâminas rotativas. Essas peças quentes são rapidamente resfriadas por meio de um sistema centrífugo de anel de água, resultando em pellets uniformes e de cor estruturalmente sólida, prontos para embalagem comercial e revenda.
Estabelecer uma operação altamente lucrativa requer o investimento em maquinário específico de nível industrial, capaz de lidar com as demandas térmicas e físicas exclusivas dos polímeros tingidos. Abaixo está o equipamento principal necessário.
A primeira linha de defesa em qualquer estratégia de redução de tamanho é o triturador. As instalações normalmente empregam trituradores de eixo único equipados com lâminas de aço temperado DC53 ou D2. O torque absoluto aplicado pelo empurrador hidráulico e pelas lâminas rotativas garante que sucatas volumosas, como tambores químicos, sejam pulverizadas de forma eficiente, sem obstruir a linha de produção.
A descontaminação é sem dúvida a etapa mais crítica para preservar a qualidade estética e mecânica dos plásticos coloridos. Uma linha padrão inclui tanques de separação flutuantes para separar poliolefinas flutuantes de PVC afundado com base na densidade. A remoção de todos os vestígios de cola não é negociável. Qualquer matéria orgânica residual queimará durante a extrusão e introduzirá manchas pretas que arruinarão completamente um lote classificado por cores.
Uma grande parte da sucata plástica colorida global consiste em polipropileno e polietileno. Eles são comumente encontrados em frascos e tampas de shampoo de cores vivas. Como esses materiais possuem índices de fluxo de fusão específicos, as extrusoras de uso geral geralmente produzem resultados abaixo da média. A implantação de uma especializada linha de pelotização PP PE otimiza o perfil de temperatura. Ao utilizar uma proporção personalizada de parafuso entre comprimento e diâmetro de 32:1 ou 36:1, essa engenharia direcionada evita que as cadeias de polímero se quebrem sob estresse térmico. Isso garante que os pellets coloridos finais mantenham uma resistência excepcional ao impacto.
Para compreender verdadeiramente a viabilidade comercial do processamento de sucata colorida, os gerentes de fábrica devem alinhar a configuração de seus equipamentos com o mercado final alvo. A tabela abaixo ilustra como a complexidade da classificação impacta diretamente o valor do produto.
| Preparação da matéria-prima | Tecnologia necessária | Produto final Resultado | Valor comercial |
|---|---|---|---|
| Cores misturadas não classificadas | Triturador Padrão + Lavagem + Peletizadora | Pellets cinza escuro ou preto | Médio. Alta demanda por tubos industriais e decks. |
| Fluxos classificados por cores | Scanners NIR + Classificadores Ópticos RGB | Pellets Puros de Cor Única | Alto. Vendido para marcas de embalagens de consumo com preço premium. |
| Sucata altamente contaminada | Arruelas de fricção a quente + filtragem por fusão a laser | Pellets de alta resistência limpos | Alto. Adequado para moldagem estrutural de alta tensão. |
A rentabilidade financeira da reciclagem de plástico colorido está diretamente ligada à pureza química dos fluxos separados. As instalações modernas contam com tecnologias avançadas baseadas em sensores para atingir até 99% de precisão de classificação em velocidades incríveis.
A espectroscopia no infravermelho próximo continua sendo o padrão da indústria para identificação de resinas plásticas. À medida que itens de plástico misturados aceleram ao longo de uma esteira transportadora, os sensores NIR refletem a luz deles. Diferentes polímeros refletem assinaturas de luz únicas com base na sua estrutura molecular. Isso permite que o sistema separe instantaneamente uma garrafa PET verde de uma garrafa HDPE verde.
Depois que os tipos de resina são separados com sucesso, as câmeras RGB coloridas de alta resolução assumem o controle. Esses classificadores ópticos podem detectar milhões de variações minúsculas de cores. Em milissegundos, rajadas direcionadas de ar comprimido lançam flocos azuis em uma caixa e vermelhos em outra. Para combater o notório problema do plástico preto, as instalações modernas estão a integrar rapidamente a Inteligência Artificial. Os braços robóticos controlados por IA utilizam algoritmos de aprendizagem profunda para identificar plásticos com base na forma física e na textura visual, em vez de depender apenas da luz infravermelha.
Uma hesitação comum entre os gestores de fábricas de reciclagem é a percepção da falta de procura no mercado. No entanto, os avanços da ciência dos materiais expandiram drasticamente as aplicações comerciais desses materiais.
Se uma instalação utilizar tecnologias avançadas de classificação óptica para separar flocos coloridos antes da extrusão, os pellets resultantes retêm um valor estético significativo. Um fluxo puro de flocos vermelhos de HDPE pode ser extrudado em pellets vermelhos uniformes. Os fabricantes os compram avidamente para produzir embalagens coloridas de cosméticos, recipientes agrícolas e frascos domésticos.
Quando a classificação perfeita não é economicamente viável, os plásticos de cores misturadas são fundidos. Os pellets cinza escuro ou preto resultantes perdem seu valor de cor específico, mas mantêm exatamente a mesma resistência à tração e resistência química que seus equivalentes transparentes. Existe um mercado industrial enorme e de alto volume para esses pellets escuros. As aplicações incluem tubulações de drenagem agrícola para serviços pesados, decks compostos externos, latas de lixo municipais e proteções estruturais automotivas ocultas.
Investir em equipamento de reciclagem comercial requer despesas de capital significativas. Os decisores devem realizar uma avaliação rigorosa dos seus parâmetros operacionais específicos antes de adquirirem máquinas.
O primeiro passo é uma análise minuciosa dos resíduos plásticos recebidos. As máquinas devem ser perfeitamente adaptadas ao tipo específico de polímero e à forma física da sucata. Os plásticos rígidos exigem trituradores de eixo único para serviços pesados, enquanto os filmes flexíveis exigem compactadores de alimentação forçada.
Os gerentes de fábrica devem calcular com precisão o rendimento necessário para garantir a rentabilidade a longo prazo. A capacidade normalmente é medida em toneladas por hora. Sempre leve em consideração a perda de rendimento que ocorre durante as etapas de lavagem e filtração por fusão. Além disso, o seu mercado final alvo determina a complexidade do maquinário necessário. A produção de pellets de cores específicas de alto valor exige um investimento pesado em filtração por fusão de alta qualidade. A produção de grandes volumes de pellets industriais de cores mistas permite alocar mais orçamento para extrusão de alto rendimento.
Soluções prontas para uso raramente oferecem resultados ideais. É altamente recomendável fazer parceria com fabricantes de equipamentos que oferecem sistemas modulares personalizáveis. Um fornecedor respeitável projetará uma linha de lavagem e pelotização sob medida, ajustada especificamente para sua sucata plástica colorida.
A sucata de plástico colorido é um recurso altamente valioso e não um resíduo. Quando processado corretamente, preenche a lacuna crítica entre a poluição plástica e a produção industrial sustentável. Investir em maquinário abrangente e confiável garante que os polímeros pigmentados sejam transformados de forma eficiente em matérias-primas lucrativas. Ao dominar os requisitos de classificação, as necessidades de descontaminação e as técnicas de extrusão especializadas, os gerentes de instalações podem transformar um fluxo desafiador de resíduos em uma operação comercial altamente lucrativa. Se você estiver pronto para atualizar suas instalações, visite a Jwell Recycling para explorar linhas de lavagem e pelotização personalizadas, adaptadas precisamente aos seus objetivos de produção.
Sim, você pode misturar plásticos de cores diferentes durante o processo de extrusão. No entanto, os pellets resultantes normalmente ficarão cinza escuro, marrom escuro ou preto devido à mistura de vários pigmentos. Embora percam seu apelo estético específico para embalagens de consumo, esses pellets de cores misturadas permanecem estruturalmente sólidos. São muito procurados para aplicações industriais onde a cor não importa, como tubulações agrícolas e materiais de construção.
Os centros de reciclagem tradicionais contam com máquinas de classificação óptica de infravermelho próximo para identificar diferentes tipos de resinas plásticas. O pigmento negro de fumo usado para colorir o plástico preto absorve essa luz infravermelha em vez de refleti-la de volta ao sensor. Como resultado, o plástico torna-se invisível para o scanner e muitas vezes é rejeitado. As modernas instalações de reciclagem superam isso implementando câmeras de reconhecimento visual acionadas por IA.
Sim, quase sempre é necessária uma linha de lavagem abrangente para sucata pós-consumo e pós-industrial. Mesmo o plástico que parece visualmente limpo muitas vezes contém resíduos invisíveis, óleos naturais ou resíduos de adesivos de etiquetas. Se esses contaminantes microscópicos não forem removidos por fricção e lavagem térmica, eles queimarão durante o processo de fusão em alta temperatura, causando degradação do polímero e pontos fracos.
Quando pigmentos de baixa qualidade são expostos ao extremo calor de cisalhamento de uma extrusora, eles podem se decompor quimicamente. Esta degradação libera compostos orgânicos voláteis que criam bolhas de gás dentro do plástico fundido. Se a extrusora não tiver um sistema de desgaseificação a vácuo adequado, essas bolhas de gás ficarão presas, resultando em pellets quebradiços e porosos, com resistência à tração gravemente comprometida.
Não, a cor física do plástico não determina inerentemente a sua resistência mecânica. Contanto que o lote de cores mistas consista no mesmo tipo de resina base e seja processado por meio de filtração e desgaseificação adequadas, os pellets escuros resultantes possuirão a mesma durabilidade, resistência ao impacto e capacidade de suporte de carga que os plásticos transparentes reciclados.


