
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-11-05 Origem:alimentado


Os modelos de construção de plástico estão se acumulando em seu local? Essas placas resistentes cobertas de concreto são notoriamente difíceis de reciclar. Um sistema especializado de redução de tamanho resolve esse problema. Neste guia completo, você aprenderá exatamente como essas máquinas funcionam. Abordaremos as diferenças estruturais importantes e as etapas práticas para processar eficazmente os resíduos rígidos de construção.
A indústria da construção tem adotado cada vez mais placas de polímero como uma alternativa durável e reutilizável às tradicionais cofragens de madeira. Esses painéis são predominantemente fabricados em polipropileno de alta densidade, polietileno ou formulações compostas avançadas. Do ponto de vista da engenharia, esses materiais são explicitamente projetados para apresentar excepcional resistência à tração e resistência ao impacto. Eles devem suportar a imensa pressão hidrostática do concreto vazado sem empenar, arquear ou fraturar.
Por serem projetados especificamente para não quebrarem sob estresse extremo, eles apresentam um desafio mecânico significativo durante a fase de reciclagem. A espessura dessas placas geralmente varia de 12 mm a 20 mm. Isso significa que eles possuem um alto grau de rigidez. Quando introduzida em uma câmara de corte, essa rigidez resiste ferozmente às forças de cisalhamento que normalmente cortariam facilmente embalagens plásticas padrão.
Além da resistência inerente ao próprio polímero, a condição física do material ao chegar a uma instalação de reciclagem complica severamente o processo. Os modelos em fim de vida útil são utilizados em ambientes agressivos e abrasivos. Consequentemente, raramente chegam limpos. As superfícies são normalmente revestidas com resíduos de concreto seco, areia de sílica e sujeira abrasiva.
Mais importante ainda, os trabalhadores da construção civil rotineiramente colocam parafusos de metal, pregos ou grampos pesados na fôrma durante a montagem. Se uma instalação tentar processar esses resíduos contaminados usando equipamento padrão sem pré-tratamento meticuloso, o pó abrasivo do concreto agirá como uma pasta de moagem implacável. Isto degrada rapidamente as arestas de corte. Além disso, o som de um prego de aço escondido atingindo um rotor padrão costuma ser seguido por milhares de dólares em tempo de inatividade. Os operadores frequentemente enfrentam lâminas lascadas, eixos tortos ou um motor completamente queimado.
O setor global da construção está atualmente a passar por uma mudança massiva em direção a práticas sustentáveis. Análises recentes de mercado indicam uma demanda crescente por cofragens de polímero reutilizáveis em vez de compensados tradicionais. Esta mudança é impulsionada por regulamentações ambientais rigorosas e pela necessidade urgente de reduzir o desmatamento. No entanto, esta transição criou um estrangulamento secundário na eliminação em fim de vida.
À medida que as taxas de despejo de aterros disparam globalmente, as empresas de construção já não estão apenas a deitar fora estas tábuas. Os dados da indústria mostram uma tendência crescente para a reciclagem descentralizada e no local. Em vez de pagar transportadores para transportar resíduos volumosos, empreiteiros com visão de futuro e centros regionais de resíduos estão a investir em linhas dedicadas à redução de tamanho. A capacidade de processar eficientemente esses polímeros rígidos está em rápida transição de uma capacidade de nicho para um requisito essencial para operações modernas de gestão de resíduos. Transformar resíduos locais em material reciclado premium é agora uma estratégia de ciclo fechado altamente lucrativa.
Um erro operacional frequente em instalações de reciclagem é a tentativa de processar fôrmas de construção com trituradores leves ou de uso geral. As máquinas padrão são otimizadas para processar materiais de paredes finas, como garrafas PET, filmes de PVC ou embalagens leves moldadas por injeção. Sua estrutura estrutural e capacidades motoras são projetadas para materiais que cedem facilmente ao corte em alta velocidade e baixo torque.
Quando um painel espesso de polímero é alimentado em uma máquina trituradora de plástico padrão , o rotor simplesmente não possui a energia cinética necessária para cortar o plástico denso. Esta falta de inércia faz com que o material salte violentamente no rotor, fazendo com que a máquina emperre. A parada contínua coloca extremo estresse térmico e elétrico no motor. No campo, isso inevitavelmente leva à falha prematura do equipamento e a interrupções dispendiosas na produção.
Para processar eficazmente a cofragem de construção, as instalações devem utilizar um triturador de plástico resistente . Essas máquinas são projetadas com diferenças estruturais fundamentais projetadas para absorver e superar choques severos de alto impacto. Por exemplo, o equipamento modelado a partir da série DYPS-G apresenta um rotor robusto de aço sólido projetado especificamente para tubos de paredes espessas e perfis sólidos. Quando uma placa grossa atinge a câmara de corte, o choque acústico e a vibração irão despedaçar uma estrutura mal soldada. Os modelos reforçados apresentam estruturas de aço substancialmente mais espessas que amortecem essas vibrações severas.
Além disso, eles são equipados com volantes enormes. Este design maximiza a inércia rotacional. Quando a lâmina atinge uma placa de plástico de 15 mm de espessura, o rotor mantém seu impulso e corta o material em vez de parar. A câmara de corte também é reforçada com placas de aço resistentes ao desgaste para suportar a abrasão contínua de plásticos revestidos de concreto.
| Característica | Equipamento padrão | Equipamento para serviço pesado |
|---|---|---|
| Material Alvo | Garrafas PET, filmes, embalagens finas | Placas grossas, tubos, modelos de construção |
| Projeto do rotor | Aberto ou semiaberto, leve | Aço sólido, grande massa, volante grande |
| Sistema de acionamento | Alta velocidade, menor torque | Velocidade moderada, torque extremamente alto |
| Resistência ao Impacto | Baixo (propenso a travar e travar) | Alto (mantém a inércia através de cortes grossos) |
| Construção de moldura | Aço soldado padrão | Aço pesado reforçado e com amortecimento de vibrações |
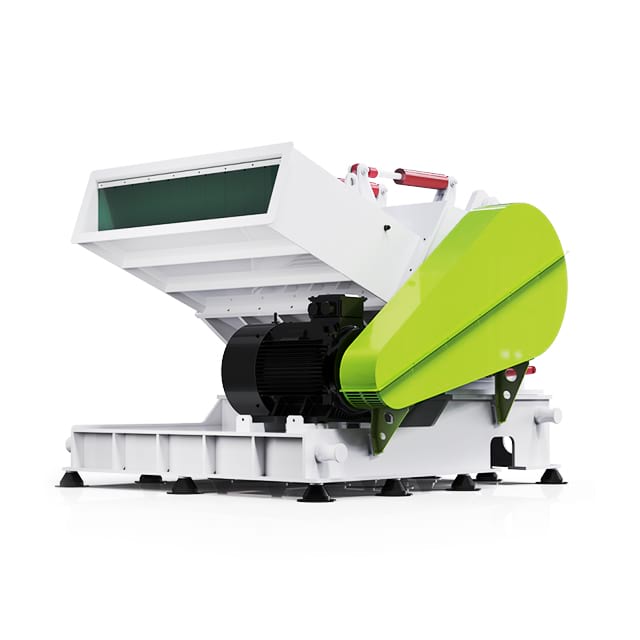
O mecanismo de corte é inegavelmente o componente mais crítico no processamento de plásticos de construção abrasivos. Um sistema confiável projetado para esta aplicação utilizará lâminas forjadas em aço rápido ou ligas de aço especializadas como D2 ou SKD11. Esses materiais premium oferecem dureza Rockwell superior e resistência ao desgaste. Esta vantagem metalúrgica permite-lhes manter uma aresta afiada mesmo quando constantemente expostos ao pó do concreto.
A geometria da lâmina também desempenha um papel fundamental na eficiência operacional. Arranjos de lâmina estilo Chevron ou tipo garra escalonada são altamente recomendados. Esta geometria específica garante que a placa de plástico seja cortada progressivamente, de forma semelhante ao corte de uma tesoura. O material não é golpeado simultaneamente em todo o seu comprimento. Este corte progressivo reduz drasticamente a carga instantânea do motor e evita que a máquina engasgue com painéis grandes e planos.
O processamento de moldes de polímero espessos requer uma força de cisalhamento imensa e implacável. Motores elétricos de alta capacidade combinados com sistemas de transmissão pesados geram essa força. Dependendo do rendimento necessário, essas máquinas utilizam configurações de motor único ou duplo que priorizam o torque em vez da velocidade de rotação absoluta.
O sistema de acionamento geralmente incorpora correias em V superdimensionadas e polias reforçadas para transferir energia com eficiência e, ao mesmo tempo, fornecer um amortecedor mecânico crucial. Se um objeto estranho não quebrável, como um grande suporte de andaime de aço, entrar acidentalmente na câmara, as correias podem escorregar ligeiramente. Este deslizamento intencional protege o motor e o eixo do rotor contra falhas mecânicas catastróficas.
Os modelos de construção são inerentemente volumosos, largos e difíceis de manusear. Uma tremonha vertical padrão é totalmente insuficiente. Placas grandes podem facilmente unir-se e ficar presas horizontalmente antes mesmo de chegar à câmara de corte. Para enfrentar esse desafio, equipamentos especializados apresentam tremonhas angulares e de boca larga, projetadas especificamente para perfis largos.
Especificamente, as máquinas projetadas para esta tarefa utilizam um ângulo de alimentação tangencial. Isto permite que tábuas compridas sejam puxadas para dentro do rotor naturalmente pela própria ação de corte. Para operações de maior volume, sistemas de alimentação automatizados com rolos de aperto motorizados podem ser integrados. Esses sistemas regulam a taxa de alimentação, garantindo que a câmara de corte seja abastecida de forma consistente e sem sobrecarga. Isso mantém a amperagem do motor dentro dos limites ideais.
O processo de reciclagem começa muito antes de o plástico entrar na câmara de corte. Dada a elevada prevalência de fixadores metálicos nos resíduos de construção, a pré-classificação é um primeiro passo obrigatório. Os operadores devem inspecionar visualmente os modelos e retirar manualmente grandes pedaços de concreto ou suportes de aço.
Posteriormente, o material é colocado em uma esteira de alimentação equipada com separadores magnéticos de alta intensidade, como ímãs overband ou polias magnéticas. Esses poderosos ímãs extraem metais ferrosos ocultos, incluindo parafusos, pregos e grampos. Este passo crucial garante que apenas plástico e poeira residual entrem na câmara de corte, preservando a integridade da lâmina e evitando faíscas perigosas.
Assim que os moldes limpos entram na tremonha, eles deslizam para dentro da câmara de corte reforçada. Aqui, o rotor resistente gira a uma velocidade calculada de alto torque. As lâminas rotativas, posicionadas em ângulos de corte ideais, atingem as lâminas fixas.
Devido à alta inércia rotacional fornecida pelo enorme volante, as lâminas rotativas penetram agressivamente no plástico espesso. O estalo ensurdecedor do polímero espesso cedendo ao aço é uma prova do poder da máquina. A configuração da lâmina em forma de V puxa continuamente o material em direção ao centro do rotor. Isto evita que o plástico fique preso nas paredes laterais e garante uma ação de corte uniforme e contínua.
Na parte inferior da câmara de corte há uma tela de aço resistente. O tamanho preciso dos furos nesta tela determina o tamanho final das partículas do material triturado. Os fragmentos de plástico continuam a saltar pela câmara, sendo cortados repetidamente, até ficarem pequenos o suficiente para passarem pelas perfurações.
Para a construção de modelos, um tamanho de malha de tela de 10 mm a 16 mm é normalmente utilizado para atender aos requisitos de extrusão a jusante. Depois que o material reciclado passa pela peneira, ele é imediatamente evacuado por meio de um sistema de soprador pneumático de alta velocidade ou de um transportador de descarga. A evacuação rápida é absolutamente crucial. Evita acúmulo de material, atrito excessivo e derretimento dentro da câmara de corte.
A justificativa económica para a reciclagem de cofragens plásticas é altamente convincente. O polipropileno e o polietileno de alta densidade são polímeros premium com forte e consistente demanda de mercado. Quando as empresas de construção ou instalações de reciclagem regionais processam estes modelos de fim de vida, transformam resíduos volumosos e problemáticos num produto altamente valioso.
Os grânulos limpos e triturados resultantes podem ser vendidos diretamente aos fabricantes de plástico ou reextrusados em novos produtos. As aplicações downstream comuns incluem a fabricação de novos modelos de construção, tubos de drenagem de plástico corrugado, paletes de transporte industrial e decks compostos. Ao estabelecer um sistema de reciclagem de circuito fechado, as empresas com visão de futuro criam um novo fluxo de receitas lucrativo a partir de materiais que anteriormente eram considerados uma perda total.
A eliminação de resíduos continua a ser uma despesa operacional enorme para a indústria da construção. Modelos de construção rígidos ocupam grandes quantidades de volume em lixeiras. Isso leva a viagens de transporte frequentes e taxas exorbitantes de despejo em aterros.
Ao utilizar máquinas de redução de tamanho no local ou num centro regional de reciclagem, as empresas reduzem drasticamente o volume físico dos seus resíduos. Isto se traduz em economias imediatas e tangíveis em custos de logística e descarte. Além disso, desviar estes plásticos duráveis dos aterros alinha-se perfeitamente com as iniciativas globais de sustentabilidade e os princípios da economia circular. Reduz significativamente a pegada de carbono associada à produção de plásticos virgens.
Selecionar o equipamento de redução de tamanho apropriado para fôrmas de construção é uma decisão crítica de engenharia. A primeira métrica a ser avaliada ao integrar um britador de plástico em sua planta é o rendimento necessário, normalmente medido em quilogramas ou toneladas por hora. Contudo, quando se trata de painéis de construção, a capacidade nominal pode ser altamente enganosa. A densidade aparente e as dimensões físicas das placas influenciam fortemente a produção real.
Por exemplo, a série DYPS-T foi projetada especificamente com uma entrada de alimentação retangular perfeita para placas e moldes largos. Uma máquina genérica pode ser classificada para 1.000 kg/h ao processar garrafas de paredes finas. Essa mesma máquina poderia parar ou produzir apenas 400 kg/h quando alimentada com modelos de construção espessos e de alta densidade. Para avaliar com precisão a capacidade, você deve avaliar o volume total da câmara de corte e o diâmetro do rotor. Rotores maiores proporcionam maior inércia, o que se traduz em maior força de cisalhamento por rotação. Essa inércia é vital para morder chapas grossas sem causar quedas repentinas nas RPM do motor.
Na reciclagem industrial, o tempo de inatividade das máquinas está diretamente relacionado à perda de receita. Os gabaritos de construção são notoriamente agressivos para os equipamentos devido à presença frequente de poeira abrasiva de concreto. Portanto, avaliar a facilidade com que uma máquina pode passar por manutenção é tão importante quanto avaliar seu desempenho operacional.
Ao processar materiais robustos, você deve priorizar equipamentos projetados para aplicações severas. Procure sistemas que possuam mecanismos motorizados ou hidráulicos para abrir a caçamba e abaixar o suporte da peneira. Em máquinas convencionais, expor o rotor para uma troca rotineira de lâmina pode exigir várias horas cansativas de trabalho manual para uma equipe de manutenção. A assistência hidráulica reduz esse tempo de acesso para apenas alguns minutos. Isto melhora significativamente o tempo de atividade geral da planta e reduz a fadiga de manutenção.
Uma máquina de redução de tamanho raramente opera em total isolamento. Geralmente é o primeiro ou segundo estágio de uma linha de reciclagem abrangente. Os flocos de plástico triturados devem eventualmente ser lavados, secos e alimentados em uma extrusora para serem peletizados e transformados em matéria-prima reutilizável.
A integração adequada requer uma consideração cuidadosa do manuseio de materiais. Para garantir uma integração perfeita, o sistema de descarga deve apresentar um soprador pneumático e um separador de ciclone. Este sistema puxa ativamente o material triturado através da tela inferior. Ele evita o acúmulo de calor na câmara de corte e, ao mesmo tempo, despoeira o material antes que ele chegue ao silo de armazenamento ou à extrusora de rosca dupla.
| Rendimento necessário | Potência do motor recomendada | Diâmetro do rotor | Integração a jusante ideal |
|---|---|---|---|
| 300 - 500 kg/h | 37 kW - 45 kW | 400mm - 500mm | Direto para a estação de ensacamento |
| 500 - 1.000 kg/h | 55 kW - 75 kW | 500mm - 600mm | Soprador pneumático para linha de lavagem |
| 1.000 - 2.000+ kg/h | 90 kW - 160 kW | 600 mm - 800+ mm | Separador de ciclone para silo de extrusão |
A nitidez das pás do rotor e do estator determina a eficiência de toda a operação. Quando as lâminas ficam cegas, a máquina para de cortar o plástico de forma limpa. Em vez disso, ele começa a rasgar ou quebrar agressivamente o material. Esta acção de ruptura requer significativamente mais energia cinética, o que provoca um aumento perigoso na amperagem eléctrica e gera calor de fricção excessivo.
Como o pó de concreto é altamente abrasivo, as lâminas perderão o fio muito mais rápido do que no processamento de filmes agrícolas limpos. Os gestores das instalações devem estabelecer um cronograma de afiação rigoroso e baseado em horas, em vez de esperar por sinais visuais de mau desempenho. Além disso, a folga entre as lâminas rotativas e as lâminas fixas deve ser meticulosamente recalibrada. Para plásticos rígidos como painéis de polímero, esta folga geralmente deve ser mantida entre 0,2 mm e 0,5 mm para garantir um corte limpo em forma de tesoura.
O coração mecânico do processo de redução de tamanho depende inteiramente dos rolamentos do rotor principal. Dadas as pesadas cargas de choque geradas pela quebra de placas plásticas grossas, esses rolamentos operam sob imensa tensão. Os protocolos de lubrificação devem ser rigorosamente seguidos usando graxa de complexo de lítio para alta temperatura e extrema pressão para evitar a queima do rolamento.
Igualmente importante é a inspeção e limpeza de rotina da tela de descarga. Se os modelos de plástico amassados contiverem umidade residual ou se a câmara superaquecer devido às lâminas cegas, o plástico poderá amolecer e obstruir os orifícios da tela. Uma tela cega retém material em seu interior, fazendo com que o motor sobrecarregue e eventualmente pare. Os operadores devem inspecionar a tela no final de cada turno. Usar uma escova de aço para limpar quaisquer grânulos parcialmente derretidos antes que endureçam completamente economizará horas de manutenção no dia seguinte.
Embora um sistema de reciclagem especializado possa processar facilmente modelos de construção, selecionar um modelo robusto e resistente é uma necessidade absoluta para esta tarefa exigente. O equipamento padrão sucumbirá rapidamente à rigidez do polímero e à natureza abrasiva dos contaminantes do concreto. Ao investir em máquinas com motores de alto torque, lâminas robustas de aço rápido e acesso para manutenção hidráulica, os gerentes de instalações garantem que suas operações funcionem de maneira suave e eficiente.
Em última análise, a atualização para o equipamento de redução de tamanho correto transforma um fluxo de resíduos notoriamente difícil num produto reciclado altamente rentável. Isto reduz drasticamente os custos de aterro, ao mesmo tempo que apoia ativamente uma economia industrial circular. Se você está lutando contra resíduos rígidos de construção, é hora de avaliar sua configuração atual. Explore soluções profissionais e pesadas de líderes do setor como a Jwell Machinery para encontrar o design exato do rotor e a configuração da tremonha adaptada às suas necessidades específicas de reciclagem de modelos.
Embora alguns equipamentos industriais de redução de tamanho possam lidar com compósitos de madeira-plástico, geralmente não é recomendado processar modelos de construção puramente de madeira em máquinas projetadas especificamente para plásticos. Madeira e plástico possuem propriedades materiais fundamentalmente diferentes. O plástico corta e cede sob impacto de alta velocidade, enquanto a madeira tende a lascar e quebrar. Colocar pranchas de madeira maciça em uma câmara de corte com foco em polímero pode fazer com que a madeira fique presa nas lâminas estacionárias. Isso pode entortar o eixo do rotor ou quebrar as facas de corte. Para modelos de madeira, um triturador de madeira dedicado de baixa velocidade ou um picador de madeira é a escolha estruturalmente sólida e segura.
As cofragens para construção chegam frequentemente às instalações de reciclagem contaminadas com parafusos metálicos, pregos e pernos de andaimes. Se um fixador de metal entrar na câmara de corte, existe um risco grave de falha catastrófica da lâmina. Para mitigar esta situação, uma linha de reciclagem profissional deve incorporar tecnologia de separação magnética antes da fase de britagem. No caso de um pequeno prego contornar os ímãs, a capacidade de sobrevivência da máquina depende inteiramente da metalurgia da lâmina. Lâminas de aço rápido de alta qualidade ou aço para ferramentas D2 possuem resistência suficiente para sobreviver a um impacto ocasional com um prego pequeno sem quebrar. No entanto, sem dúvida amassará a borda, exigindo tempo de inatividade imediato para afiação.
A necessidade de um pré-triturador depende inteiramente das dimensões físicas e da espessura dos modelos de construção que estão sendo processados. Se as placas de cofragem de plástico forem excepcionalmente largas, espessas ou volumosas, alimentá-las diretamente em uma câmara de corte de alta velocidade pode fazer com que o material salte dentro da tremonha. Essa ponte evita que o rotor prenda o plástico. Nestes cenários, a implementação de um processo de redução de tamanho em duas etapas é altamente eficiente. Um triturador de eixo único ou duplo opera em baixa velocidade com torque extremamente alto para rasgar itens grandes em tiras ásperas. Essas tiras são então alimentadas na máquina de alta velocidade para granulação final.
O tamanho de partícula final ideal para modelos de construção de polímero triturado é determinado pelos requisitos do equipamento de processamento posterior, especificamente da linha de lavagem e do maquinário de extrusão. Para a grande maioria das extrusoras de parafuso duplo ou de parafuso único utilizadas na reciclagem de plástico, um tamanho de floco uniforme entre 10 mm e 16 mm é considerado ideal. Se o tamanho da tela for muito grande, os flocos podem formar pontes na garganta da extrusora. Se for muito pequeno, o material passa muito tempo na câmara de corte, gerando calor que pode degradar a estrutura molecular do polímero.
O investimento de capital para um sistema de redução de tamanho para serviços pesados varia significativamente com base na capacidade de produção, potência do motor e reforço estrutural. Britadores industriais de pequena escala projetados para 300 kg/h podem custar entre US$ 15.000 e US$ 25.000. No entanto, sistemas de alta capacidade projetados especificamente para modelos de construção grossos e abrasivos com acesso hidráulico, tremonhas especializadas de boca larga e motores de 90kW+ normalmente variam de US$ 40.000 a mais de US$ 80.000. Ao calcular os custos, os compradores devem levar em consideração as enormes economias decorrentes das taxas de aterro evitadas e a receita gerada pela venda de material reciclado premium.
O consumo de energia está diretamente ligado ao tamanho do motor e à resistência do material. Uma máquina robusta que processa 1.000 kg/h de placas espessas de polímero geralmente requer um motor principal entre 55 kW e 75 kW. Incluindo o sistema de soprador e os transportadores de alimentação, a linha total pode consumir de 80 kW a 90 kW por hora. Para otimizar a eficiência energética, os operadores devem manter lâminas afiadas e garantir uma taxa de alimentação medida e consistente. Lâminas cegas ou alimentação errática podem causar picos de amperagem, levando ao desperdício de eletricidade e à carga térmica excessiva no motor.


