
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-10-16 Origem:alimentado


A indústria global de plásticos processa centenas de milhões de toneladas de materiais todos os anos. No centro desta operação massiva está a maquinaria de extrusão. A lucratividade depende muito da seleção do equipamento certo. Análises recentes da indústria revelam uma rápida mudança em direção a sistemas de extrusão inteligentes e energeticamente eficientes. Impulsionados por mandatos rigorosos de economia circular global, os fabricantes estão a atualizar para sistemas com aquecimento adaptativo e integração avançada de sensores. A extrusão de parafuso único continua sendo a referência absoluta para esta transição. Ele oferece confiabilidade e economia incomparáveis. Este guia detalha os principais casos de uso, compara-os com configurações de parafuso duplo e fornece uma estrutura de seleção prática para operadores de plantas.
Para compreender o alcance destas máquinas, precisamos de olhar para as forças mecânicas em jogo. A tarefa principal é derreter, homogeneizar e bombear materiais termoplásticos através de uma matriz de modelagem sob parâmetros estritamente controlados.
Um parafuso padrão apresenta três zonas funcionais distintas. Cada seção executa uma tarefa térmica e mecânica específica na jornada do sólido ao fundido.
Contar com um único eixo giratório reduz o desgaste mecânico na caixa de engrenagens e nos rolamentos axiais. Os operadores de chão experimentam menos quebras no meio do turno. As peças de reposição são mais baratas, levando a um tempo de atividade operacional significativamente maior.
A fabricação moderna exige fluxos de fusão contínuos e estáveis. Os sistemas de parafuso único são excelentes na criação de pressão constante. Isso os torna a espinha dorsal de vários setores industriais críticos.
A fabricação contínua de tubos plásticos depende muito dessa tecnologia. Tubulações de água de polietileno de alta densidade, conduítes de esgoto em PVC e tubulações médicas de precisão exigem pressão de saída altamente estável. Isto garante que as tolerâncias dimensionais permaneçam estritamente dentro dos limites de controle de qualidade.
Essas extrusoras produzem folhas plásticas planas e filmes fundidos para o setor de embalagens. As chapas termoformadas para recipientes de alimentos e filmes agrícolas para estufas exigem uma temperatura de fusão perfeitamente uniforme. Projetos de barreiras especializados evitam defeitos ópticos e variações de espessura.
A indústria elétrica utiliza esses sistemas para revestimento de fios. Um fio de cobre nu é puxado através de uma matriz cruzada enquanto a extrusora aplica uma camada uniforme de isolamento termoplástico. O controle preciso de RPM garante espessura de revestimento consistente para segurança elétrica.
À medida que o cenário industrial gira em direção à sustentabilidade, o papel dessas extrusoras na reciclagem cresceu exponencialmente. Eles são construídos especificamente para fundir novamente sucata pós-industrial e filtrar impurezas. O polímero é então cortado em pellets uniformes.
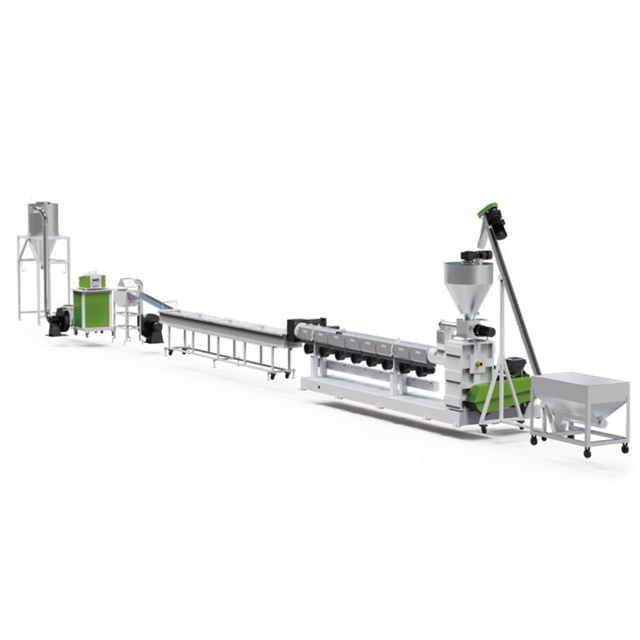
No setor de reciclagem, este equipamento funciona como o coração de qualquer máquina industrial de pelotização de plástico . O objetivo final é converter resíduos irregulares e de baixa densidade em grânulos uniformes e de alta densidade. Esses grânulos são então realimentados em linhas de moldagem por injeção ou filme soprado.
Os resíduos plásticos não possuem a geometria uniforme necessária para uma fabricação eficiente. Um peletizador ingere restos irregulares, aplica calor controlado e os extrusa em fios contínuos. Esta transformação térmica restaura a densidade aparente e a fluidez.
Os sistemas modernos são projetados para lidar com matérias-primas contaminadas. Os resíduos pós-consumo lavados contêm frequentemente humidade residual e compostos orgânicos voláteis. As extrusoras ventiladas apresentam zonas de desgaseificação a vácuo conectadas a bombas de alta capacidade. Isso extrai gases com segurança para evitar vazios nos pellets finais. Os operadores contam com trocadores de tela hidráulicos de pistão duplo para trocar os filtros rapidamente, coletando a sujeira sem interromper a produção.
A configuração depende muito das condições do material recebido. As configurações de estágio único utilizam uma extrusora e são ideais para sucata industrial limpa. As configurações de estágio duplo usam uma extrusora primária para derreter e filtrar o material áspero, alimentando-o diretamente em uma rosca secundária para desgaseificação adicional. Isso é obrigatório para filmes com muitas impressões.
Polipropileno e Polietileno representam o maior volume de resíduos plásticos globais. O processamento dessas poliolefinas requer maquinário robusto. Uma dedicada linha de pelotização PP PE é projetada desde o início para lidar com suas propriedades térmicas exclusivas. Os modelos de alta eficiência geralmente apresentam diâmetros de parafuso que variam de 90 mm a 160 mm, fornecendo saídas de 300 kg por hora até 1.000 kg por hora, dependendo da potência do motor de acionamento.
Flocos rígidos de garrafas trituradas ou restos de tubos possuem uma densidade aparente relativamente alta. Eles podem ser alimentados por gravidade diretamente na tremonha. A geometria da rosca é otimizada para transporte de sólidos, aplicando compressão imediata para iniciar a fusão rápida. Isso garante alto rendimento e excelente densidade de pellets.
Plásticos flexíveis, como filmes extensíveis e filmes agrícolas, apresentam um claro obstáculo de engenharia. Esses materiais são incrivelmente leves e podem ser colocados em uma tremonha padrão. As extrusoras em uma linha de filme são frequentemente integradas a um cortador-compactador. Enormes lâminas rotativas cortam, aquecem por fricção e densificam os restos de filme. Isso força a massa semi-derretida diretamente na zona de alimentação.
O tereftalato de polietileno é altamente valioso, mas notoriamente difícil de reciclar. As plataformas avançadas de parafuso único são excepcionalmente capazes e econômicas para essa tarefa quando projetadas corretamente.
O PET absorve ativamente a umidade atmosférica. Derretê-lo enquanto a umidade está presente causa degradação hidrolítica. Isto reduz severamente a sua viscosidade intrínseca, tornando o material reciclado quebradiço e inútil para aplicações de alto estresse, como sopro de garrafas.
As máquinas para este material devem ser altamente especializadas. Uma linha premium de pelotização de parafuso único JWT PET incorpora torres de secagem de pré-cristalização e desumidificação. O parafuso apresenta um perfil de baixo cisalhamento para evitar a quebra mecânica de delicadas cadeias de polímeros. Esses sistemas empregam desgaseificação a vácuo robusta e multizona alimentada por bombas Roots para remover a umidade remanescente. Sistemas especializados de corte subaquático temperam rapidamente os pellets para fixar as propriedades vitais do material.
Os gerentes de fábrica frequentemente debatem entre a tecnologia de parafuso único e duplo durante a aquisição de equipamentos. Ambos possuem méritos distintos. Suas aplicações ideais divergem bastante com base na química do material e nos objetivos do produto final.
Esta configuração é a escolha ideal para bombear, derreter e moldar um único tipo de polímero. É o campeão indiscutível em reciclagem de plástico padrão, fabricação contínua de perfis e construção de pressão excepcionalmente alta na cabeça de roscar. Destaca-se no processamento de materiais que não exigem mistura distributiva intensa.
As extrusoras de rosca dupla apresentam duas roscas entrelaçadas girando dentro de um único cilindro. Eles fornecem capacidades de mistura agressivas. Essas máquinas são estritamente necessárias para composição de polímeros complexos, incorporando grandes volumes de cargas como carbonato de cálcio e processando materiais altamente sensíveis ao calor, como pó de PVC rígido.
| Característica | Extrusora de parafuso único | Extrusora de parafuso duplo |
|---|---|---|
| Despesas de capital | Investimento inicial significativamente menor | Alto investimento inicial |
| Despesas Operacionais | Baixo consumo de energia e menos peças móveis | Alta demanda de energia e caixa de câmbio complexa |
| Complexidade de manutenção | Extração simples de parafuso para limpeza de rotina | Desmontagem complexa que requer técnicos especializados |
| Eficiência de bombeamento | Pressão de fusão excelente e altamente estável | Moderado e altamente dependente da configuração do parafuso |
| Capacidade de mistura | Limitado, a menos que sejam usados parafusos de barreira especializados | Excelente para tarefas distributivas e dispersivas |
A transparência é fundamental ao fazer investimentos em máquinas pesadas. Compreender os limites operacionais garante o máximo retorno do investimento.
O mecanismo de arrasto-fluxo é incrivelmente eficiente na construção da imensa pressão necessária para forçar derretimentos viscosos através de telas de filtração finas. Menores despesas de capital iniciais e barris de reposição acessíveis reduzem drasticamente a barreira financeira para o estabelecimento de uma nova linha de produção. Os trabalhadores padrão do chão de fábrica podem operar e manter as máquinas com um mínimo de treinamento especializado.
Os projetos padrão dependem do fluxo laminar. Isto é inerentemente pobre na quebra de aglomerados de pigmentos. Um parafuso duplo é obrigatório se o seu objetivo for uma composição com alto teor de enchimento. Além disso, a taxa de produção depende fortemente da densidade aparente da matéria-prima. Variações não gerenciadas na matéria-prima podem causar surtos.
Investir em uma linha de granulação de plástico é uma decisão importante de capital. Os operadores devem avaliar criticamente vários parâmetros operacionais para garantir a configuração correta.
O estado físico da sua matéria-prima determina a arquitetura da máquina. A sucata industrial limpa requer apenas uma configuração de estágio único. Resíduos pós-consumo altamente contaminados necessitam de uma linha de dois estágios com desgaseificação a vácuo agressiva e filtração hidráulica contínua.
A capacidade de saída alvo está diretamente correlacionada ao diâmetro do parafuso e à potência do motor. Um diâmetro de parafuso de 90 mm normalmente rende de 200 a 300 quilogramas por hora para operações médias. As plantas em escala industrial utilizam enormes parafusos de 160 mm acionados por motores de 250 kW para exceder 1.000 quilogramas por hora. A relação comprimento/diâmetro também deve ser escolhida com cuidado. Uma proporção de 32:1 ou 36:1 fornece amplo comprimento de cilindro para fusão completa e extração de gás em aplicações de reciclagem.
O método de pelotização a jusante deve corresponder ao índice de fluidez do polímero e ao comportamento de resfriamento.
| Método de corte | Mecanismo | de materiais ideais Visão geral |
|---|---|---|
| Pelotização em Anel de Água | PE, PP, ABS | O fundido é cortado na face da matriz e imediatamente lançado em um anel de circulação de água para resfriamento rápido. Ideal para poliolefinas padrão. |
| Pelotização de fios | PET, PC, Nylon | O polímero é extrudado em longos fios, resfriado em banho-maria e cortado por um cortador rotativo. Melhor para plásticos frágeis ou de alta viscosidade. |
| Pelotização Subaquática | TPU, TPE, PP de alto fluxo de fusão | O fundido é cortado completamente submerso em uma câmara de água, produzindo pellets perfeitamente esféricos. Usado para materiais premium ou altamente fluidos. |
Pode, mas a qualidade do resultado final depende muito da compatibilidade da temperatura de fusão dos materiais misturados. Uma configuração de estágio duplo com filtração por fusão agressiva é altamente recomendada para homogeneizar a mistura para resíduos altamente misturados ou contaminados.
O surto é normalmente causado por densidade aparente inconsistente da matéria-prima, controle inadequado da temperatura da zona de alimentação ou roscas desgastadas. Garantir uma taxa de alimentação constante e manter o resfriamento adequado na garganta de alimentação evita a fusão prematura e a formação de pontes, o que estabiliza a saída.
As proporções normalmente variam de 28:1 a 36:1 para aplicações de reciclagem padrão. Este comprimento estendido fornece o tempo de residência necessário para fusão, homogeneização e desgaseificação a vácuo eficazes.
A eficiência energética é alcançada usando motores síncronos de ímã permanente de alto torque e isolando as faixas de aquecimento no cilindro. A atualização para controladores de temperatura inteligentes também evita a sobrecarga térmica, reduzindo significativamente o consumo geral de energia.
A vida útil depende inteiramente da abrasividade da matéria-prima e do tratamento do aço utilizado, como revestimentos bimetálicos. Uma rosca de alta qualidade pode funcionar continuamente por um a três anos antes de exigir reforma profissional ao processar poliolefinas padrão.
Sim, desde que seja um sistema especialmente concebido. As linhas avançadas são altamente eficazes para PET porque proporcionam menor cisalhamento do que os parafusos duplos. Eles devem apresentar desgaseificação a vácuo robusta para extrair umidade e evitar a degradação hidrolítica.
A seleção do maquinário de extrusão ideal determina a eficiência e a lucratividade a longo prazo de toda a sua planta. Esteja você processando poliolefinas rígidas, filmes flexíveis ou PET sensível à umidade, configurar a geometria correta da rosca e a tecnologia de desgaseificação não é negociável. Pronto para atualizar seus recursos de produção com tecnologia líder do setor? Explore soluções personalizadas e de alto desempenho, adaptadas às suas necessidades exatas de matéria-prima em https://www.jwell-recycling.com para garantir sua vantagem competitiva no mercado global de plásticos.


