
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-10-10 Origem:alimentado


Os preços das resinas plásticas virgens permanecem implacavelmente voláteis. Os gerentes de produção enfrentam intensa pressão para proteger seus resultados operacionais. Entretanto, a produção sustentável já não é apenas um jargão de marketing. É uma realidade regulatória estrita.
Ande pelo chão de qualquer instalação de moldagem movimentada e você verá peças defeituosas, sprues e canais desordenando o espaço. Estes não precisam ser descartados como resíduos industriais. Ao implementar uma estratégia de reciclagem em circuito fechado, os fabricantes podem transformar esta sucata novamente numa matéria-prima altamente valiosa conhecida como material reciclado. Alcançar uma integração perfeita de material reciclado requer mais do que simplesmente jogar as peças rejeitadas em um moedor. Exige controles operacionais precisos, um profundo conhecimento da história térmica do polímero e a implantação do equipamento correto de redução de tamanho para garantir que a produção corresponda à qualidade do pellet virgem.
Este guia abrangente explora a mecânica exata de criação de material reciclado pronto para produção. Detalharemos as melhores práticas para reintroduzi-lo em suas linhas de produção e destacaremos as escolhas críticas de equipamentos que determinam o retorno final do investimento.
Na fabricação de plástico industrial, remoído refere-se ao material plástico granulado e reutilizável produzido por cisalhamento mecânico de sucata pós-industrial. Durante operações padrão como moldagem por injeção, moldagem por sopro ou extrusão, uma certa porcentagem do material torna-se inevitavelmente sucata. Em vez de descartar esses canais, aparas de borda e peças rejeitadas, as instalações os processam por meio de equipamentos de redução de tamanho. Isso cria um granulado uniforme, semelhante a um pellet, que pode ser alimentado diretamente de volta ao funil da extrusora.
Análises de mercado recentes revelam uma mudança fundamental na forma como a indústria do plástico lida com a sucata pós-industrial. Impulsionados por mandatos cada vez mais rigorosos de Responsabilidade Alargada do Produtor e por cadeias de abastecimento petroquímicas imprevisíveis, os fabricantes de primeira linha estão a desvincular-se ativamente de uma dependência total de materiais virgens. O material reciclado agora é tratado como um ativo estratégico. As instalações que otimizam os seus ciclos internos de reciclagem demonstram uma resiliência operacional significativamente maior em comparação com aquelas vulneráveis à escassez de matérias-primas. A tendência global é clara: circularidade é igual a rentabilidade.
Para além dos inegáveis benefícios ambientais de manter os resíduos industriais fora dos aterros e de reduzir as emissões totais de carbono, o motor económico é profundo. Cada quilograma de material reciclado utilizado é um quilograma de resina virgem que não precisa ser comprada. A moagem interna de sucata elimina as despesas contínuas associadas às taxas de descarte de resíduos e transporte externo.
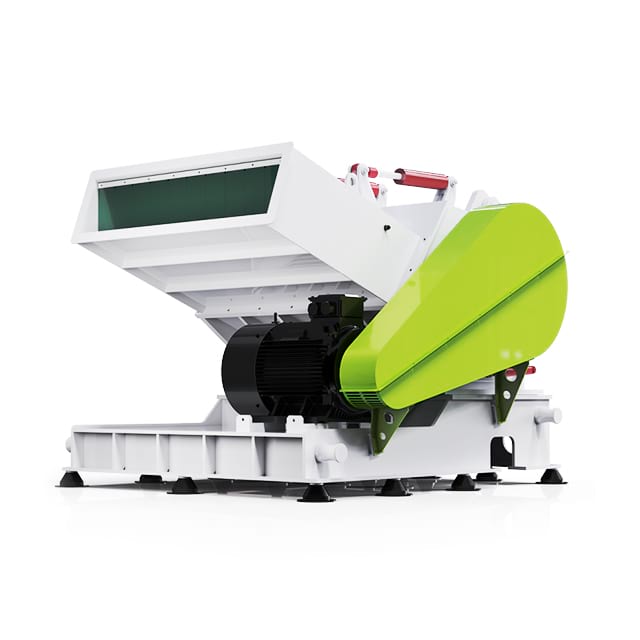
Transformar sucata plástica volumosa e irregular em grânulos uniformes requer cisalhamento mecânico preciso. Uma industrial máquina trituradora de plástico opera usando uma câmara de corte especializada equipada com um eixo giratório pesado e de alta velocidade conhecido como rotor. Lâminas de aço temperado montadas neste rotor passam com tolerâncias incrivelmente estreitas em relação às lâminas estacionárias. À medida que a sucata cai na tremonha, ela é repetidamente cortada em uma ação semelhante a uma tesoura, até que os pedaços sejam pequenos o suficiente para passar por uma tela de metal calibrada na base da câmara.
As dimensões físicas do material reciclado final são inteiramente ditadas pelo tamanho da perfuração da tela. Selecionar a peneira correta é uma decisão operacional crítica que impacta diretamente o fluxo de material fundido dentro da extrusora. Se os furos da tela forem muito grandes, o material granulado resultante derreterá mais lentamente do que os pellets virgens menores. Esta discrepância faz com que sólidos não derretidos passem através do barril aquecido, resultando em pontos fracos estruturais ou bicos bloqueados. As telas restritivas prendem o material na câmara de corte por muito tempo, gerando atrito excessivo que pode degradar prematuramente o polímero.
Um dos desafios mais insidiosos no chão de fábrica é a geração de micropartículas, comumente chamadas de finos. Quando as lâminas ficam cegas ou as tolerâncias de folga aumentam, a máquina começa a quebrar o plástico em vez de cortá-lo corretamente. Isso cria uma nuvem de poeira com carga estática. Como os finos possuem uma enorme proporção entre área superficial e massa, eles derretem quase instantaneamente ao entrar na extrusora. Embora os pellets maiores estejam apenas começando a amolecer, essas partículas microscópicas superaquecem, queimam e deixam manchas pretas carbonizadas em todo o produto final. As operações modernas combatem isso aplicando cronogramas rígidos de manutenção das lâminas e utilizando filtros ciclônicos pneumáticos para extrair a poeira antes que o material chegue ao silo de armazenamento.
A integração bem-sucedida de material reciclado em uma linha de produção de alto volume requer rigor processual. Tratar o material reciclado com o mesmo nível de cuidado que a resina virgem é a única maneira de manter a qualidade consistente do produto.
O precursor mais crítico da retificação é a segregação do material. Diferentes famílias de polímeros possuem estruturas químicas e temperaturas de fusão muito diferentes. Imagine um cenário em que um pedaço perdido de borda de PVC é acidentalmente jogado em uma lixeira com restos de garrafas PET. Quando esse lote contaminado atinge as temperaturas mais elevadas exigidas para o PET, o PVC degrada-se rapidamente. Ele libera gás ácido clorídrico corrosivo que perfura a rosca da extrusora e arruína todo o ciclo de produção. Os operadores devem segregar estritamente os resíduos por tipo de polímero, classe e cor imediatamente no ponto de geração.
Depois de classificada, a sucata é introduzida no equipamento de redução. Para linhas de produção contínuas, isso geralmente é automatizado usando um braço robótico que coloca os sprues diretamente em um granulador ao lado da prensa. O monitoramento da taxa de alimentação é essencial durante esta fase. A superalimentação da tremonha pode sufocar o rotor. Você ouvirá o esforço do motor, seguido de disjuntores desarmados e tempos de inatividade frustrantes. A produção resultante é então transportada pneumaticamente para sacos a granel ou diretamente para silos de mistura.
Imagine uma fábrica movimentada em um dia úmido de verão. Plásticos de engenharia como nylon, policarbonato e PET são altamente higroscópicos. O material reciclado atua quase como uma esponja devido às suas bordas irregulares e maior área de superfície, absorvendo a umidade ambiente mais rapidamente do que os pellets virgens lisos. Se este material carregado de umidade atingir o barril aquecido, a água retida instantaneamente se transformará em vapor. Esta reação causa manchas cosméticas de prata, conhecidas como espalhamento, nas peças moldadas e uma grave perda de resistência ao impacto devido à hidrólise. Passar o material moído higroscópico através de um secador dessecante é uma necessidade absoluta.
A etapa final antes da fusão envolve a mistura do granulado preparado com resina virgem. A mistura manual em caixas gaylord é altamente desencorajada devido ao risco de estratificação do material. As instalações modernas dependem de sistemas de dosagem automatizados. Os misturadores gravimétricos pesam o material usando células de carga altamente sensíveis. Eles garantem que a proporção exata desejada seja mantida continuamente, compensando automaticamente as pequenas diferenças na densidade aparente entre o material moído irregular e os pellets virgens uniformes.
Determinar a proporção de mistura correta é fundamental para evitar falhas nas peças em campo. A indústria de plásticos geralmente segue uma linha de base específica para garantir a integridade estrutural.
Esta proporção não é arbitrária; está enraizado em extensos testes de tração e impacto. Os dados mostram consistentemente que, para a maioria dos plásticos básicos, adicionar até 20% de material reciclado de alta qualidade e não contaminado tem um impacto insignificante na estabilidade dimensional do produto final. Aumentar a proporção é totalmente viável para itens não estruturais, como caixas de armazenamento de paredes espessas. Para dispositivos médicos de precisão ou componentes automotivos sujeitos a altas tensões, exceder esse limite aumenta significativamente o risco de fragilidade e empenamento.
A metodologia de reutilização se enquadra em duas categorias distintas. A reciclagem em circuito fechado é o método mais controlado. A sucata gerada na produção de um item específico é triturada e devolvida diretamente à tremonha para produzir mais do mesmo item. Isto garante compatibilidade absoluta de materiais e cores. A reciclagem em circuito aberto, também conhecida como downcycling, é utilizada quando o histórico térmico da sucata impede que ela atenda a requisitos estéticos rigorosos. Resíduos de embalagens transparentes que sofreram leve amarelecimento térmico podem ser tingidos de preto e reaproveitados para a fabricação de produtos industriais duráveis e de qualidade inferior.
Uma lei fundamental da ciência dos polímeros é que o plástico se degrada ligeiramente sempre que é submetido a altas temperaturas e cisalhamento mecânico. À medida que o material derrete, as longas cadeias poliméricas que fornecem resistência estrutural sofrem cisão da cadeia, quebrando-se fisicamente em segmentos mais curtos. Consequentemente, o material reciclado possui inerentemente um peso molecular mais baixo do que a resina virgem. Ao diluir continuamente o material reciclado com uma grande porcentagem de pellets virgens, os fabricantes mantêm baixo o histórico térmico geral do lote. Isso garante que a matriz polimérica permaneça robusta em ciclos de produção infinitos.
Diferentes técnicas de processamento de plástico aproveitam o granulado reciclado de maneiras exclusivas para maximizar a economia de custos sem comprometer o produto final.
Os canais que transportam o plástico fundido para as cavidades do molde solidificam-se ao lado da peça final na moldagem por injeção. Como essas peças representam um polímero perfeitamente bom, elas normalmente são colocadas diretamente em um pequeno granulador localizado ao lado da prensa. O granulado resultante é imediatamente aspirado de volta para a tremonha da máquina, criando um ciclo de reciclagem independente e altamente eficiente que evita a absorção de umidade.
As linhas de extrusão que produzem tubos, perfis ou chapas termoformadas utilizam frequentemente tecnologia de coextrusão. Isso permite que os fabricantes escondam materiais reciclados menos agradáveis esteticamente na camada central de uma chapa estruturada, ao mesmo tempo em que utilizam material virgem puro para as películas externas lisas e visíveis. Ao reciclar os resíduos de esqueleto que sobraram das embalagens termoformadas, as instalações geralmente contam com um triturador de plástico especializado , projetado especificamente com uma entrada de alimentação retangular. Este design puxa bandejas e placas largas e leves diretamente para a câmara de corte sem que o material salte a esmo contra o rotor.
Durante a moldagem por extrusão e sopro de garrafas e recipientes, o molde retira o excesso de plástico na parte superior e inferior da peça. Esse excesso de flash pode representar até 30% do peso total da foto. As instalações de moldagem por sopro capturam esse flash automaticamente, trituram-no e misturam-no diretamente no processo. Isso reduz enormemente o consumo de resina virgem para embalagens de alto volume.
A transição da resina virgem pura para um material misturado introduz variáveis de processamento que os engenheiros de produção devem gerenciar ativamente.
A contaminação é a causa mais frequente de falha do lote. Os materiais de sucata coletados no chão de fábrica são altamente suscetíveis a detritos estranhos. Uma porca, parafuso ou broca quebrada que entre na câmara de corte pode quebrar as lâminas de aço endurecido e, eventualmente, causar arranhões catastróficos na rosca da extrusora. A instalação de grades magnéticas em linha ou ímãs overband acima da correia transportadora que alimenta o equipamento de britagem é um padrão absoluto da indústria para mitigar esse risco.
A degradação térmica encurta as cadeias poliméricas, o que significa que o Índice de Fluxo de Fusão do material reciclado é normalmente mais alto do que o da resina virgem. O material misturado pode fluir mais rapidamente dentro do molde, causando potencialmente rebarbas onde o excesso de material vaza para fora da linha de separação do molde. Os fabricantes devem estabelecer um regime de testes rigoroso. A realização de testes de impacto Izod e avaliações de tração em placas de amostra é necessária para determinar empiricamente a porcentagem máxima permitida de material reciclado para linhas de produtos específicas.
Polímeros transparentes ou brancos são particularmente propensos ao amarelecimento após repetidos ciclos de fusão. A consistência da cor pode variar ao utilizar sucata reciclada, resultando em produtos que não atendem aos rigorosos requisitos da Pantone. Os gerentes de produção empregam espectrofotômetros para medir o desvio de cor em tempo real. Isso permite que os sistemas de dosagem automatizados aumentem ligeiramente a porcentagem do masterbatch de cores para mascarar qualquer amarelecimento térmico.
A uniformidade e a qualidade do seu granulado são diretamente ditadas pelo maquinário utilizado. A seleção do equipamento correto requer uma análise objetiva da espessura da parede de sucata, do volume diário e da densidade do polímero. Abaixo está um guia de seleção de engenharia para ajudar a combinar seu perfil de material com a tecnologia de redução correta.
| Perfil de sucata de material | Tecnologia recomendada | Principais recursos de engenharia |
|---|---|---|
| Peças de paredes finas, sprues, corredores | Triturador de plástico padrão | O design de rotor aberto de alta velocidade promove o fluxo de ar para resfriar o material e evita o derretimento durante o cisalhamento. |
| Bandejas largas termoformadas, placas, teias de folhas | Triturador especial de bandeja e prato | Entrada de alimentação retangular projetada para puxar materiais largos e leves suavemente, sem ressaltos. |
| Purgas espessas, pedaços sólidos, tubos de grande diâmetro | Triturador de tubos para serviço pesado | Volantes enormes, motores de alto torque e rotores sólidos escalonados para morder blocos grossos sem parar. |
Os britadores padrão apresentam velocidades de rotor mais altas e um design de rotor aberto. Isso promove o fluxo de ar para resfriar o material durante o processo de corte. Essas máquinas são ideais para processar peças defeituosas de paredes finas, pequenos sprues de moldagem por injeção e embalagens leves. Como o material oferece menor resistência, essas unidades operam de forma eficiente com potência moderada do motor, resultando em menor consumo de energia e menor ocupação de fábrica.
O processamento de sucata espessa, densa ou de alto volume requer uma abordagem fundamentalmente diferente para redução de tamanho. As máquinas padrão irão parar, superaquecer ou sofrer graves danos nas lâminas se forem encarregadas de processar purgas de extrusoras sólidas ou componentes automotivos espessos. Nestes cenários exigentes, a atualização para um britador de plástico para serviço pesado torna-se uma necessidade operacional. Essas unidades robustas são projetadas com volantes enormes e designs de rotor sólidos e escalonados que proporcionam máxima inércia de corte. Eles podem manusear facilmente tubos sólidos de 160 mm a 1200 mm de diâmetro sem a necessidade de trituração prévia.
Investir em infraestruturas de reciclagem internas exige despesas de capital iniciais, mas os retornos financeiros são altamente previsíveis e têm impacto direto no custo dos produtos vendidos.
Para calcular o período de retorno, avalie a economia mensal gerada pelo deslocamento da resina virgem, menos os custos operacionais do equipamento. Se uma instalação gera 2.000 quilos de sucata mensalmente e a resina virgem custa dois dólares e cinquenta centavos por quilograma, a reutilização dessa sucata economiza cinco mil dólares em custos de matéria-prima. Mesmo depois de contabilizar a electricidade, a manutenção e a perda de receitas resultantes da venda da sucata a um reciclador terceirizado por uma fracção do seu valor, as poupanças líquidas mensais permanecem substanciais. Em muitas instalações de alto rendimento, o custo de capital do equipamento de britagem e dos sistemas auxiliares de secagem é totalmente recuperado dentro de 6 a 12 meses.
Produzir o seu próprio material reciclado isola a fábrica da volatilidade macroeconómica. Ao gerar consistentemente uma percentagem fiável de matéria-prima no local, os fabricantes reduzem a sua dependência de fornecedores externos. Isso garante que as linhas de produção possam manter a produção mesmo durante períodos de escassez global de resina.
Geralmente, não. O uso de material puramente reciclado pode levar a produtos quebradiços e defeitos cosméticos devido à degradação térmica. Cada vez que o plástico é derretido, as suas cadeias poliméricas encurtam, reduzindo a sua integridade estrutural. Para certos produtos não estruturais de baixa qualidade, como paletes industriais grossos ou bordas de paisagismo para serviços pesados, o material reciclado puro pode, às vezes, ser utilizado se tolerâncias mecânicas exatas não forem estritamente exigidas.
Se for mantida uma proporção de mistura segura entre 10% e 20%, a perda de resistência mecânica é insignificante e fica dentro das tolerâncias de fabricação aceitáveis. O uso excessivo de material reciclado sem adição de resina virgem reduzirá mensuravelmente a resistência à tração, a resistência ao impacto e a flexibilidade. Testes minuciosos de materiais são sempre recomendados ao estabelecer novas proporções de mistura para componentes críticos.
Um triturador opera em velocidades muito baixas com torque incrivelmente alto para quebrar itens enormes, volumosos ou altamente resistentes em pedaços ásperos e irregulares. Um britador opera em velocidades muito mais altas para cortar esses pedaços ásperos, ou restos diretos menores, em grânulos finos e uniformes. Esses grânulos são então dimensionados apropriadamente para serem alimentados diretamente em uma extrusora ou máquina de moldagem por injeção.
A geração de poeira é evitada através da manutenção meticulosa do equipamento. Isso inclui manter o rotor e as lâminas estacionárias afiadas, garantir a distância correta entre as lâminas e usar o tamanho de tela apropriado para o polímero específico. A utilização de um sistema de separação de poeira acoplado ao soprador pneumático da máquina garante que quaisquer partículas microscópicas inevitáveis sejam filtradas antes que o material chegue ao silo de mistura.
O número de ciclos de reciclagem viáveis depende muito do tipo de polímero e das temperaturas de processamento. Os plásticos básicos geralmente podem suportar de três a cinco ciclos de fusão antes que ocorra uma degradação térmica significativa. Ao misturar continuamente uma pequena porcentagem de sucata com resina virgem, o histórico térmico geral permanece estável, permitindo um ciclo fechado virtualmente infinito em um ambiente de fabricação controlado.
As tolerâncias à umidade variam de acordo com a resina, mas materiais higroscópicos como PET ou Nylon exigem níveis de umidade abaixo de 0,02% antes de entrarem no barril aquecido. Como a sucata granulada tem uma área superficial altamente irregular, ela absorve a umidade ambiente muito mais rapidamente do que os pellets virgens lisos. A secagem dessecante dedicada é obrigatória para evitar defeitos cosméticos e falhas estruturais.
Pare de tratar resíduos valiosos de produção como uma despesa de gerenciamento de resíduos. Ao integrar a tecnologia certa de redução de tamanho, você pode proteger suas margens e construir uma linha de produção circular e resiliente. Esteja você lidando com bandejas termoformadas leves ou tubos extrudados maciços, selecionar o perfil exato da máquina é fundamental. Explore toda a gama de soluções de redução de tamanho de alto desempenho na Jwell Recycling para encontrar o equipamento projetado para seus desafios específicos de materiais.


