
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-10-12 Origem:alimentado


Você está lutando para encontrar máquinas de extrusão que atendam exatamente às suas metas de produção? Imagine um chão de fábrica movimentado. Equipamentos recém-instalados emperram constantemente. A causa raiz é muitas vezes simples, mas fatal: a máquina não consegue lidar com o alto teor de umidade da sucata pós-consumo. Esta é uma dura realidade para os operadores que dependem de equipamentos genéricos e prontos para uso. Máquinas padronizadas raramente proporcionam um retorno sólido sobre o investimento quando se lida com misturas de polímeros exclusivas ou com restrições espaciais estritas.
O setor da reciclagem de plásticos está atualmente a passar por uma enorme mudança estrutural. Impulsionados por rigorosas regulamentações globais de embalagens e pela rápida adoção de modelos de economia circular, os processadores enfrentam matérias-primas cada vez mais complexas. Estamos vendo um aumento acentuado nos fluxos de resíduos de polímeros mistos, altamente contaminados com tintas, resíduos orgânicos e níveis variados de umidade. Essa tendência em todo o setor exige recursos agressivos de filtração por fusão e sistemas de desgaseificação de alto vácuo. Os dias de depender de máquinas que servissem para todos acabaram. As instalações modernas exigem unidades de processamento altamente adaptáveis e de engenharia personalizada para manter a qualidade estável dos pellets e permanecer comercialmente competitivas.
Neste guia de engenharia você aprenderá como um fabricante especializado atua como seu parceiro técnico. Exploraremos como eles traduzem dados de matérias-primas em sistemas confiáveis e de alta eficiência, adaptados ao seu plano operacional exato.
A aquisição de equipamentos de extrusão industrial requer uma preparação interna meticulosa. Antes de abordar um fornecedor, os gerentes de fábrica devem compilar dados empíricos sobre as capacidades atuais de suas instalações e as metas futuras de produção. Esses dados servem como modelo fundamental. Sem ele, a equipe de engenharia estará essencialmente voando às cegas.
As propriedades físicas e químicas da sua matéria-prima determinam todo o projeto mecânico do sistema de extrusão. Os operadores das instalações devem identificar claramente o seu material de entrada. Você está processando sucata industrial limpa, plásticos mistos pós-consumo ou filmes agrícolas altamente contaminados? Cada material possui uma densidade aparente, índice de fluxo de fusão e teor de umidade distintos.
Além disso, determinar o rendimento alvo em quilogramas por hora é fundamental. Projetar com precisão suas metas de produção evita o erro dispendioso de subdimensionar o motor ou superdimensionar o cilindro. Ambos os cenários levam inevitavelmente a graves ineficiências energéticas, má plastificação e qualidade inconsistente dos pellets.
As restrições espaciais influenciam diretamente o layout físico da linha de processamento. Um fabricante precisa saber as dimensões exatas de suas instalações. Isso determina se um layout linear, uma configuração em forma de L ou um design em forma de U que economiza espaço é necessário para se ajustar de maneira ideal ao chão de fábrica.
A capacidade elétrica é igualmente importante. Extrusoras industriais requerem energia substancial para motores de acionamento primário e sistemas de aquecimento multizonas. Especificamente, avaliar a tensão, a fase e a amperagem disponível da sua instalação evita sobrecargas localizadas na rede elétrica. Ele garante uma operação estável e contínua sem acionar os disjuntores da planta.
| da métrica de avaliação | exigidos pelos engenheiros |
|---|---|
| Perfil de materiais | Tipo de polímero, densidade aparente, porcentagem de umidade, nível de contaminação |
| Meta de produção | Taxa de transferência mínima e máxima esperada por hora |
| Disposição Espacial | Comprimento, largura e altura do teto disponíveis em metros |
| Capacidade de energia | Total de quilowatts disponíveis, tensão, frequência de corrente alternada |
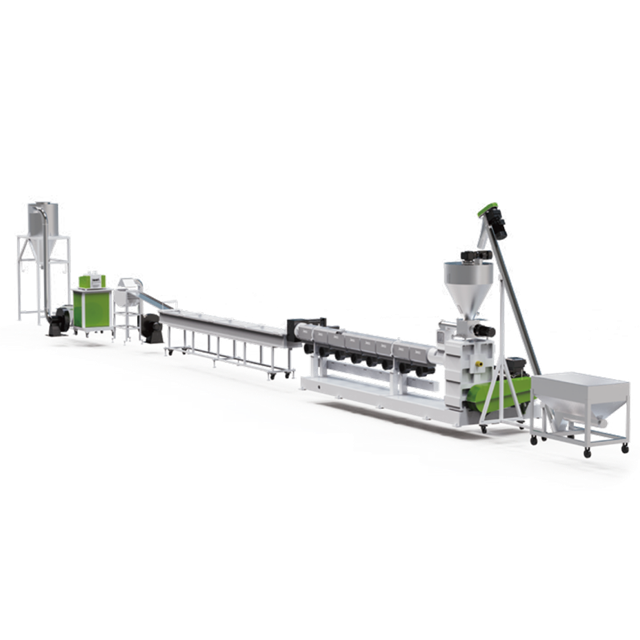
Polipropileno e Polietileno representam a grande maioria dos termoplásticos reciclados. Projetar um sistema especificamente para essas poliolefinas requer um conhecimento profundo de seu comportamento térmico e propriedades físicas exclusivas.
As poliolefinas comportam-se de forma completamente diferente dependendo da sua forma de origem. Flocos rígidos de tubos triturados ou peças moldadas por injeção alimentam facilmente funis padrão devido à sua alta densidade aparente. Em contraste, os filmes macios ou os sacos de tecido são leves. Eles são altamente propensos a formar pontes na garganta de alimentação, causando quedas perigosas na pressão de fusão.
Para resolver esse gargalo logístico, os engenheiros geralmente especificam uma linha de pelotização PP PE personalizada , adaptada ao formato do material. Para plásticos rígidos, os sistemas são normalmente projetados com diâmetros de parafuso que variam de 90 mm a 160 mm, capazes de fornecer saídas estáveis de 300 a 1.000 kg por hora. Para filmes leves, são adicionados cortadores-compactadores integrados para densificar o material antes que ele entre na rosca extrusora. Isso garante um processo de alimentação consistente e sem surtos que protege o motor principal.
A escolha entre uma configuração de estágio único e de estágio duplo depende inteiramente da contaminação e do nível de umidade do material de entrada.
| Tipo de sistema | mais adequado para | engenharia chave Vantagem |
|---|---|---|
| Estágio Único | Sucata industrial limpa, flocos rígidos lavados | Menor consumo específico de energia, menor área ocupada, manutenção simplificada. |
| Estágio duplo | Filmes altamente impressos, resíduos pós-consumo com alto teor de umidade | Telas de filtração dupla, remoção agressiva de umidade, homogeneização superior do fundido. |
Um fabricante confiável testará suas amostras de material para recomendar a configuração mecânica mais econômica. Isto evita despesas de capital desnecessárias em sistemas com excesso de engenharia, garantindo ao mesmo tempo a qualidade do produto.
Equipamentos autônomos raramente operam no vácuo. Uma fase crítica do processo de engenharia envolve garantir que o novo maquinário sincronize perfeitamente com a infraestrutura existente da sua instalação.
O mecanismo de alimentação da extrusora deve corresponder precisamente à taxa de produção do seu equipamento de preparação anterior, como trituradores ou lavadoras de fricção. Se o equipamento a montante entregar o material mais rápido do que a unidade de processamento pode suportar, ocorrerão bloqueios graves. Imagine um operador forçado a desobstruir manualmente uma tremonha em ponte a cada hora. A sincronização adequada elimina esse pesadelo operacional.
Os fabricantes resolvem isso integrando sistemas de dosagem gravimétrica. Esses alimentadores automatizados se comunicam diretamente com o acionamento principal da extrusora. Eles ajustam a taxa de alimentação em tempo real para manter a pressão ideal do cilindro e evitar a parada do motor.
O método de corte deve estar perfeitamente alinhado com a resistência de fusão do polímero. Uma máquina de pelotização de plástico sob medida pode ser combinada com várias tecnologias de corte. As opções incluem peletizadores de anel de água para poliolefinas padrão, cortadores de fio tradicionais para fundidos de alta viscosidade ou sistemas subaquáticos avançados para micropelotas premium.
Após a fase de corte, a equipe de engenharia planeja a integração de secadores centrífugos, peneiras vibratórias de classificação e sistemas de transporte pneumático. Isso garante que os pellets finais sejam resfriados, secos e transportados para silos de armazenamento sem intervenção manual. O resultado é uma redução drástica nos custos trabalhistas e nos riscos de contaminação cruzada.
Um dos dilemas mais comuns no processamento de polímeros é a seleção entre tecnologias de parafuso único e duplo. Um fabricante objetivo analisa sua aplicação específica para recomendar a solução mecânica apropriada, em vez de oferecer a opção mais cara.
As extrusoras de parafuso único dominam os setores padrão de reciclagem e extrusão de perfis. Como dependem do fluxo de arrasto, eles são projetados para criar uma pressão alta e estável na cabeça da matriz. Isso os torna excepcionalmente eficientes para bombear e moldar fundidos homogêneos.
Mecanicamente falando, as máquinas de parafuso único são mais simples, mais fáceis de manter e requerem menor investimento de capital. Eles continuam sendo a escolha padrão indiscutível para o processamento de termoplásticos comuns onde a mistura dispersiva intensa não é necessária.
As extrusoras de rosca dupla apresentam duas roscas entrelaçadas que proporcionam mistura dispersiva e distributiva superior. Uma fábrica respeitável recomendará apenas um sistema de parafuso duplo para aplicações altamente específicas. Isso inclui a composição de polímeros com grandes volumes de carbonato de cálcio, a adição de masterbatches de cores pesadas, a mistura de polímeros incompatíveis ou a realização de extrusão reativa.
A rentabilidade operacional está diretamente ligada à eficiência energética e ao nível de automação dos equipamentos de extrusão. A engenharia personalizada concentra-se fortemente na minimização do consumo específico de energia por quilograma de pellets produzidos.
O motor de acionamento primário consome a maior parte da eletricidade em uma linha de granulação de plástico . Tomemos como exemplo a reciclagem de flocos de garrafas PET. O processamento de PET requer sistemas de vácuo especializados de dois estágios e uma relação comprimento/diâmetro frequentemente aumentada para 36:1 para garantir a remoção extrema de umidade sem degradação intrínseca da viscosidade.
Para alimentar esses sistemas robustos de forma eficiente, as fábricas de primeira linha utilizam motores de corrente alternada de alta eficiência emparelhados com inversores de frequência variável. Essas unidades avançadas ajustam o consumo de energia dinamicamente com base na carga real exigida pelo parafuso. Além disso, os fabricantes isolam o cano com coberturas térmicas especializadas e faixas aquecedoras de cerâmica altamente eficientes. Isto reduz significativamente a perda de calor ambiente e reduz os custos operacionais gerais.
As linhas de extrusão modernas dependem fortemente de controladores lógicos programáveis e interfaces homem-máquina para manter a estabilidade do processo.
O software personalizado permite que os operadores definam perfis de temperatura precisos, monitorem a pressão do fundido e rastreiem o torque do motor em tempo real. Os controles inteligentes também apresentam sistemas de alarme automatizados. Esses alertas notificam os operadores sobre possíveis problemas, como um trocador de tela entupido ou uma queda na pressão de resfriamento da água, muito antes que resultem em paralisação da máquina ou comprometimento da qualidade do pellet.
Investir em equipamentos de extrusão industrial requer um processo de verificação rigoroso. Um fabricante respeitável não depende apenas de cálculos teóricos. Em vez disso, eles utilizam dados empíricos coletados durante fases de testes abrangentes, antes mesmo de o equipamento sair de suas instalações.
O Teste de Aceitação de Fábrica é um processo de avaliação exaustivo. O fabricante opera a linha de extrusão totalmente montada sob condições de produção simuladas. O objetivo principal é validar se o maquinário atende às especificações técnicas, padrões de segurança e requisitos de produção acordados.
Um protocolo de teste padrão envolve operar a máquina por várias horas contínuas para observar sua estabilidade térmica e integridade mecânica sob carga. Um dos aspectos mais cruciais de um teste bem-sucedido é o uso de matérias-primas reais do cliente. Testar uma máquina com pellets de plástico virgem e limpo não oferece nenhuma garantia se o usuário final pretende processar filmes agrícolas altamente impressos. Ao passar o material exato pelo sistema, a equipe de engenharia avalia como o perfil do parafuso lida com as propriedades reológicas específicas do seu polímero.
Os dados coletados durante os testes servem como base para os ajustes finais. Se a pressão de fusão flutuar além das tolerâncias aceitáveis, os engenheiros da fábrica modificam as configurações do trocador de tela ou ajustam o perfil de temperatura na zona de compressão. Se os pellets finais apresentarem defeitos de superfície, o ajuste fino da temperatura da cabeça da matriz ou o ajuste da taxa de fluxo da água de resfriamento serão executados imediatamente.
| Parâmetro de teste | Foco na avaliação | Ação corretiva em caso de falha |
|---|---|---|
| Capacidade de rendimento | Quilogramas por hora em RPM ideal | Ajuste o perfil do parafuso ou mecanismo de alimentação |
| Estabilidade de pressão de fusão | Flutuações de pressão na cabeça de rosca | Calibre zonas de aquecimento ou inspecione o trocador de tela |
| Qualidade do Pellet | Uniformidade de tamanho, densidade e ausência de vazios | Ajuste a velocidade do cortador ou melhore a desgaseificação a vácuo |
A seleção de um fabricante é uma decisão estratégica que vai muito além do preço inicial de compra. O custo total de propriedade, que inclui consumo de energia, custos de manutenção, disponibilidade de peças sobressalentes e longevidade do equipamento, deve orientar a sua estratégia de aquisição.
A diferença fundamental entre um fabricante premium e um fornecedor de baixo custo reside na profundidade da engenharia. Uma instalação altamente competente possui uma equipe dedicada de pesquisa e desenvolvimento, capaz de projetar geometrias de parafusos personalizadas, adaptadas ao seu polímero específico.
É vital distinguir entre um verdadeiro fabricante e um montador de equipamentos. Os montadores compram barris, parafusos e caixas de engrenagens padrão de fornecedores terceirizados e simplesmente os parafusam. Um verdadeiro fabricante usina internamente seus próprios componentes principais. Isto lhes permite aplicar tratamentos metalúrgicos avançados, como revestimentos bimetálicos ou processos especializados de nitretação, melhorando drasticamente a resistência ao desgaste contra contaminantes abrasivos.
Mesmo as máquinas de extrusão mais robustas eventualmente requerem manutenção. O verdadeiro valor de um fabricante é muitas vezes revelado após o comissionamento do equipamento. Avalie a infraestrutura de suporte pós-venda da fábrica. Eles mantêm um estoque abrangente de peças sobressalentes críticas? Qual é o tempo de resposta garantido para suporte técnico? Um parceiro confiável sempre envia técnicos experientes às suas instalações para instalação, garantindo que sua equipe esteja totalmente equipada para operar a linha com eficiência.
A aquisição de equipamentos de extrusão industrial representa uma parceria estratégica de negócios. O fabricante certo atua como consultor, projetando tecnologia para atender às suas metas operacionais específicas, em vez de forçar um modelo padrão em seu fluxo de trabalho. Personalização, testes rigorosos de fábrica e orientação especializada garantem rentabilidade da produção a longo prazo. Esteja você integrando uma unidade independente ou reformando uma instalação inteira, a engenharia de precisão é sua melhor proteção contra tempos de inatividade. Para explorar máquinas personalizadas adaptadas às suas especificações exatas de material e área ocupada pela fábrica, visite o site oficial em https://www.jwell-recycling.com para se conectar com especialistas em engenharia sênior hoje mesmo.
As extrusoras de parafuso único são altamente eficientes para processar termoplásticos padrão, incluindo PET, PP, PE, ABS e PVC. Eles se destacam em aplicações e configurações de reciclagem padrão onde são necessárias pressão estável e saída consistente. Em ambientes de processamento onde a composição intensa não é o objetivo principal, um sistema de parafuso único fornece o equilíbrio ideal entre eficiência energética, estabilidade de processamento e simplicidade operacional.
O prazo de fabricação depende muito da complexidade do equipamento e do nível de personalização exigido. Para uma máquina padrão, a produção e os testes normalmente levam de 45 a 60 dias. No entanto, para uma linha altamente personalizada com unidades de desgaseificação especializadas, geometrias de parafuso sob medida e automação downstream integrada, o processo pode levar de 60 a 90 dias. Esse prazo garante usinagem interna rigorosa e testes abrangentes de aceitação de fábrica.
Sim, um sistema de rosca única pode processar tanto flocos rígidos quanto filmes macios leves, desde que esteja equipado com o mecanismo de alimentação correto. O material reciclado rígido normalmente pode ser alimentado usando um funil volumétrico ou gravimétrico padrão. O processamento de filmes macios requer um alimentador forçado ou um compactador integrado para densificar o material leve antes que ele entre no cilindro da extrusora. Isto garante uma taxa de alimentação consistente e evita a formação de pontes de material.
A relação comprimento/diâmetro é um parâmetro crítico de engenharia que determina o tempo de residência do polímero dentro do cilindro aquecido. Um cilindro mais longo proporciona mais área de superfície e tempo para o plástico derreter uniformemente. Também permite a integração de múltiplas zonas de desgaseificação a vácuo. Isto é absolutamente essencial ao processar materiais reciclados que contenham altos níveis de umidade, tintas residuais ou contaminantes voláteis.
Os fabricantes de primeira linha fornecem serviços abrangentes de comissionamento e instalação no local. Depois que o equipamento é enviado, a fábrica envia engenheiros mecânicos e elétricos experientes para suas instalações. Esses técnicos supervisionam a instalação física, integram o novo maquinário aos sistemas upstream e downstream existentes e conduzem sessões de treinamento extensivas para seus operadores.
Quando projetada com metalurgia de alta qualidade, como barris bimetálicos e parafusos nitretados, uma linha de extrusão industrial bem conservada pode operar facilmente por 15 a 20 anos. A vida útil de componentes vestíveis, como parafusos e cilindros, depende da abrasividade do material processado. O processamento de sucata altamente contaminada exigirá substituição de componentes mais frequente em comparação com a operação de material reciclado industrial limpo.
A estabilidade do processo é mantida através de uma combinação de automação inteligente e manutenção preventiva de rotina. Os operadores contam com interfaces PLC para monitorar em tempo real a pressão do fundido, as zonas de temperatura e a amperagem do motor. A troca consistente das telas de filtração antes que ocorram picos de pressão, a garantia do fluxo contínuo da água de resfriamento e a alimentação do material a uma taxa constante e controlada gravimetricamente são as maneiras mais eficazes de evitar flutuações no processo.


