
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
 Português


Número Browse:0 Autor:editor do site Publicar Time: 2026-11-15 Origem:alimentado


Você sabia que a má qualidade dos pellets drena silenciosamente os lucros de uma instalação de reciclagem? Andando pelo chão de fábrica, os operadores geralmente se concentram apenas no rendimento. Os compradores, porém, se preocupam com o molde final. Eles rejeitarão imediatamente plásticos reciclados que sejam irregulares, úmidos ou degradados termicamente.
Análises recentes de mercado revelam uma grande mudança no setor de reciclagem. As marcas de consumo globais estão a pressionar agressivamente por um maior conteúdo reciclado pós-consumo nas suas embalagens. Esta tendência em todo o setor significa que os usuários finais agora esperam que os grânulos reciclados tenham um desempenho idêntico ao dos polímeros virgens. A tolerância para plástico reciclado fora das especificações está diminuindo rapidamente. Especificações precisas não são mais apenas uma meta operacional. Eles são a base para a sobrevivência comercial.
Neste guia abrangente, você aprenderá os parâmetros físicos e químicos exatos necessários para produzir resina reciclada de nível industrial. Exploraremos como configurações específicas de máquinas atingem esses padrões de referência e detalharemos os ajustes operacionais que elevam seu produto final.
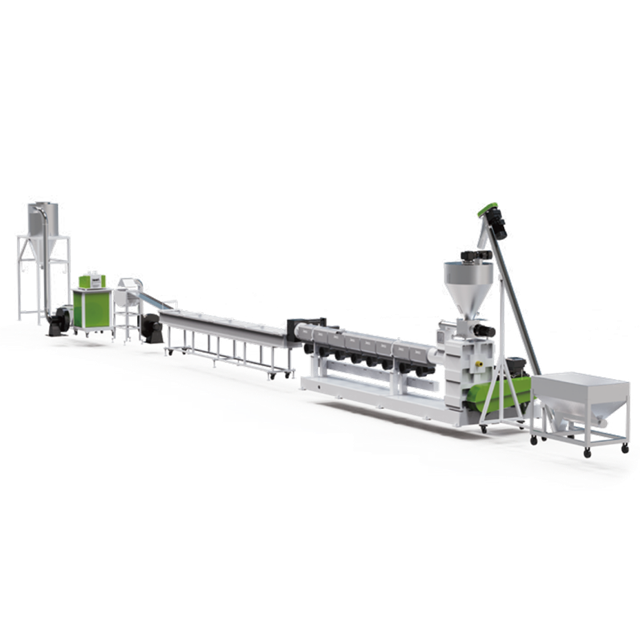
Para compreender completamente como as especificações rigorosas são controladas, você deve primeiro compreender a mecânica subjacente. Uma linha de granulação não é apenas um tubo aquecido que empurra o plástico derretido. É um sistema integrado de manipulação projetado para transformar resíduos pós-consumo em matérias-primas padronizadas. Este processo representa a etapa final e mais crítica da reciclagem mecânica.
O objetivo principal vai muito além de simplesmente derreter flocos de plástico. O sistema deve homogeneizar o fundido, filtrar meticulosamente as impurezas microscópicas e remodelar o polímero em um grânulo uniforme. Isso permite que o usuário final substitua diretamente os polímeros virgens em sua fabricação posterior.
A jornada dos resíduos plásticos através deste equipamento é altamente orquestrada. Cada componente desempenha um papel específico na determinação da nota final do resultado.
Na indústria de reciclagem entre empresas, as propriedades físicas e químicas determinam a viabilidade comercial. Produtos de alta qualidade geram preços de mercado premium. Eles reduzem drasticamente os riscos operacionais para o moldador por injeção ou soprador de filme que utiliza o material.
Os fabricantes operam sob tolerâncias incrivelmente rígidas. Tamanhos inconsistentes ou umidade retida arruinarão o produto moldado final. Um frasco de shampoo pode apresentar listras prateadas visuais. Um pára-choque automotivo poderia enfrentar uma fraqueza estrutural catastrófica. Consequentemente, as instalações que garantem especificações documentadas e repetíveis garantem contratos de longo prazo e margens de lucro significativamente mais elevadas.
Do ponto de vista operacional do comprador, materiais fora das especificações causam graves interrupções. Grânulos muito grandes formarão uma ponte na garganta de alimentação de uma máquina de moldagem por injeção. Isso interrompe abruptamente a produção. Além disso, se contaminantes microscópicos ignorarem o trocador de tela, essas impurezas causarão desgaste prematuro em máquinas de moldagem caras. A adesão estrita aos parâmetros de qualidade é um requisito rigoroso para a eficiência da cadeia de abastecimento.
A produção de resina de nível industrial exige que os operadores monitorem vários parâmetros distintos. Uma de alto desempenho linha de pelotização de plástico foi projetada especificamente para manter essas métricas exatas dentro de limites aceitáveis. Compreender esses benchmarks é o primeiro passo para otimizar seu rendimento diário.
| Parâmetro do impacto | da meta da indústria | na fabricação downstream |
|---|---|---|
| Tamanho do pellet | 2mm a 5mm de diâmetro | Garante taxas de fusão uniformes em barris de injeção. Evita queimaduras localizadas. |
| Conteúdo de umidade | Abaixo de 0,1 por cento | Impede a expansão do vapor. Elimina marcas de abertura e vazios estruturais em peças moldadas. |
| Densidade aparente | Acima de 0,6 g/cm³ | Otimiza o peso de envio por contêiner. Garante alimentação por gravidade estável nas tremonhas. |
| Índice de fluxo de fusão | Corresponde ao material de entrada ±10% | Preserva a resistência à tração original. Mantém a viscosidade adequada para o enchimento do molde. |
A uniformidade na faixa de 2 mm a 5 mm é indiscutivelmente mais importante do que o tamanho exato em si. No processamento posterior, o plástico é alimentado em um barril aquecido onde deve derreter a uma taxa uniforme. Uma mistura caótica de pedaços pequenos e grandes faz com que os menores derretam mais rápido. Eles irão potencialmente se degradar antes que os pedaços maiores estejam totalmente plastificados. Esta fusão desigual leva diretamente a pontos fracos.
A geometria do produto é determinada diretamente pela tecnologia de corte. Formas cilíndricas são comuns para polímeros de engenharia rígidos puxados através de banho-maria. Em contraste, as formas lenticulares são formadas cortando o fundido diretamente na placa da matriz sob um anel de água. Estas formas arredondadas são altamente preferidas para sistemas de transporte automatizados. Não possuem arestas vivas, o que reduz significativamente a geração de poeira durante o transporte pneumático.
Alcançar as especificações rigorosas descritas acima requer maquinário avançado. A engenharia subjacente do sistema de extrusão dita os limites da qualidade que pode ser alcançada no chão de fábrica.
O coração de toda a operação é a rosca extrusora. A relação comprimento-diâmetro é uma especificação crítica. Uma proporção mais longa, como 36:1, proporciona mais tempo de permanência para que o plástico derreta suavemente e se misture bem. A geometria adequada do parafuso combinada com a construção do cilindro bimetálico garante que o plástico seja plastificado principalmente por meio de cisalhamento mecânico. Depender apenas do calor condutivo das bandas cilíndricas causa superaquecimento localizado. O amassamento suave protege as delicadas cadeias poliméricas e estabiliza o índice de fluidez.
Para atender às rigorosas especificações de densidade, a extrusora deve apresentar zonas robustas de desgaseificação. À medida que o plástico se transforma em derretimento, a umidade residual e os gases voláteis dos detergentes vaporizam. Os sistemas de última geração utilizam portas duplas de desgaseificação a vácuo. Eles extraem gases agressivamente antes que o material chegue à cabeça de roscar. A falha em extrair um vácuo forte resulta em bolhas de gás presas, criando centros ocos que falham nos testes estruturais.
A reciclagem de plásticos macios, como sacos de tecido e filmes agrícolas, apresenta um conjunto único de desafios mecânicos. As extrusoras de plástico rígido padrão simplesmente não conseguem lidar com esses materiais de forma eficiente. Os operadores devem ajustar a sua abordagem para manter o rendimento estável.
O principal obstáculo dos filmes pós-consumo é sua densidade aparente excepcionalmente baixa. Filmes leves triturados tendem a flutuar, aglomerar-se ou formar pontes em um funil padrão. Se o parafuso não for alimentado de forma consistente, a saída aumenta. Esse aumento leva à flutuação da pressão de fusão e ao tamanho caótico dos pellets.
Para resolver essas inconsistências de alimentação, é altamente recomendável a integração de uma Esses sistemas substituem a tremonha padrão por um cortador compactador integrado. Dentro deste grande tambor de mistura, lâminas rotativas de alta velocidade criam imenso calor de fricção. Isso corta, seca e semiplastifica os restos do filme. A força centrífuga empurra então este material densificado diretamente para a extrusora. Esta pressão constante e forçada garante um processo de extrusão altamente estável. Linha de Pelotização PP PE especializada.
Os filmes agrícolas muitas vezes retêm umidade significativa mesmo depois de passarem por um espremedor de linha de lavagem. Se essa umidade entrar no barril, causará forte formação de espuma. O compactador atua como o primeiro estágio de remoção de umidade, eliminando a água superficial por meio de fricção. A desgaseificação a vácuo profundo no barril controla a umidade interna, garantindo grânulos sólidos.
Mesmo com equipamentos de primeira linha, as variáveis ambientais e o desgaste dos componentes causam desvios. O reconhecimento precoce de defeitos através da inspeção visual da peneira vibratória permite que os operadores minimizem o desperdício.
Grânulos com ligações longas e fibrosas são conhecidos como caudas. Estes derretem prematuramente em máquinas de moldagem. Este defeito é quase exclusivamente causado por lâminas rotativas cegas, temperatura incorreta da face da matriz ou pressão pneumática insuficiente da lâmina. Afiar as lâminas e ajustar o fluxo de água de resfriamento geralmente resolve isso instantaneamente.
Vazios visíveis dentro do plástico indicam baixa densidade aparente. A causa raiz é gás ou umidade aprisionados. Os operadores devem inspecionar e limpar os filtros da bomba de vácuo imediatamente. Certifique-se de que as portas de ventilação não estejam obstruídas com polímero fundido. Verifique se a matéria-prima está adequadamente pré-seca antes do processamento.
Quando os materiais ficam mais escuros que a entrada ou contêm partículas de carbono, ocorre degradação térmica. Isto requer a redução das temperaturas da zona de extrusão. Verifique se há um trocador de tela muito obstruído que esteja aumentando o tempo de residência. Muitas vezes é necessário purgar o cano para remover pontos mortos queimados.
Selecionar o equipamento correto é uma decisão de negócios que impacta diretamente o seu posicionamento no mercado. Uma abordagem genérica não funciona na reciclagem mecânica moderna. O maquinário deve ser adaptado ao seu fluxo de entrada específico.
Se você estiver processando material reciclado rígido limpo, uma configuração padrão de parafuso único geralmente é suficiente. No entanto, se sua matéria-prima consistir em materiais pós-consumo altamente contaminados, é fundamental investir em uma de dois estágios para serviço pesado máquina de pelotização de plástico . A primeira extrusora derrete e realiza filtração grossa. O segundo opera a uma temperatura mais baixa para uma filtração fina. Isso protege a face da matriz contra bloqueios e garante resultados ultralimpos.
Os compradores modernos devem priorizar sistemas integrados com controladores lógicos programáveis avançados. A automação inteligente elimina o erro humano. Ele monitora continuamente a pressão de fusão e ajusta automaticamente a velocidade do cortador. Isto garante que o tamanho permaneça perfeitamente uniforme, independentemente de pequenas flutuações na alimentação do material.
Adquirir maquinário excelente é apenas metade da equação. A excelência operacional é necessária para produzir consistentemente materiais de acordo com as especificações durante a vida útil do sistema. A implementação de procedimentos operacionais padrão rigorosos garante que a qualidade não varia entre os turnos.
A manutenção de rotina não é negociável. Os filtros de tela devem ser trocados proativamente antes que a pressão de fusão aumente além dos parâmetros seguros. Não fazer isso força os contaminantes através da malha de aço. O treinamento do operador é igualmente fundamental. A equipe deve ser treinada para realizar testes rotineiros de fluidez e análise de umidade no produto acabado. Capacitar os operadores para interpretar esses resultados de laboratório permite que eles façam ajustes de temperatura em tempo real. Isso evita a produção de lotes fora das especificações antes que eles se acumulem no silo.
Especificações físicas e químicas rigorosas determinam o sucesso a longo prazo de qualquer operação de reciclagem de plástico. Alcançar tamanho consistente, umidade mínima e alta pureza requer um conhecimento profundo do comportamento do polímero e equipamentos altamente confiáveis. Você simplesmente não consegue atingir essas tolerâncias restritas sem um sistema de extrusão e corte adequadamente configurado.
Pare de perder margens com materiais fora das especificações. Avalie sua configuração de extrusão atual em relação aos parâmetros discutidos hoje. Se o seu equipamento tem dificuldade para manter uma densidade aparente ou fluxo de fusão consistente, é hora de atualizar sua tecnologia. Visite a Jwell Recycling para explorar soluções avançadas de composição adaptadas para atender às crescentes demandas da economia circular.
O padrão da indústria é normalmente entre 2 mm e 5 mm de diâmetro. A uniformidade dentro desta faixa de tamanho específica é crucial porque garante uma alimentação suave e consistente e até mesmo derretimento dentro das máquinas de moldagem por injeção usadas pelos compradores finais.
Um sistema projetado para PP e PE foi projetado especificamente para materiais macios e leves, como filmes agrícolas e sacos de tecido. Possui um compactador de corte integrado para aquecer e densificar o material de baixo volume usando fricção antes da extrusão. Uma linha de plástico rígido geralmente utiliza uma tremonha padrão alimentada por gravidade.
Centros ocos são geralmente o resultado de gases voláteis presos ou excesso de umidade que se expande dentro do polímero à medida que ele esfria. Isso indica que o sistema de desgaseificação a vácuo do seu equipamento está entupido, a bomba de vácuo está com desempenho insatisfatório ou a matéria-prima não foi seca adequadamente antes de entrar no barril.
Embora algumas máquinas avançadas ofereçam versatilidade, é altamente recomendável processar polímeros semelhantes em conjunto. A mistura de plásticos muito diferentes requer perfis de temperatura e taxas de cisalhamento conflitantes. Isto acabará por arruinar as especificações físicas e a resistência mecânica do produto final.
O controle de umidade começa com compressão mecânica ou secagem centrífuga antes do material entrar na extrusora. Durante a extrusão, a utilização de portas duplas de desgaseificação a vácuo retira a umidade interna do fundido. Finalmente, os secadores centrífugos de alta velocidade removem a água superficial imediatamente após o corte de pelotização.
Manchas pretas são causadas principalmente pela degradação térmica. Isso acontece quando o material polimérico fica preso em zonas mortas dentro do cilindro ou da cabeça da matriz e queima. Também pode ocorrer se o trocador de tela estiver muito entupido, o que retarda o fluxo de fusão e expõe o plástico ao calor excessivo por muito tempo. A purga regular do barril e as trocas oportunas do filtro evitam esse problema.


